 Nehmen Sie umgehend Kontakt auf.


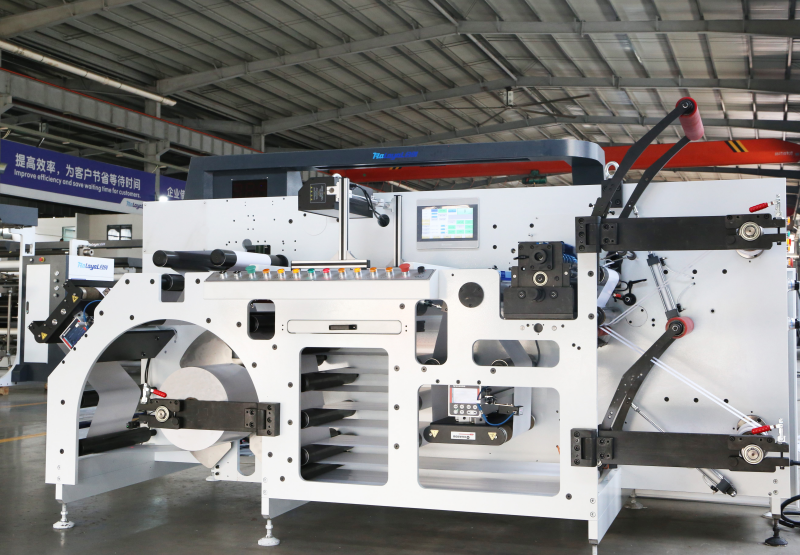
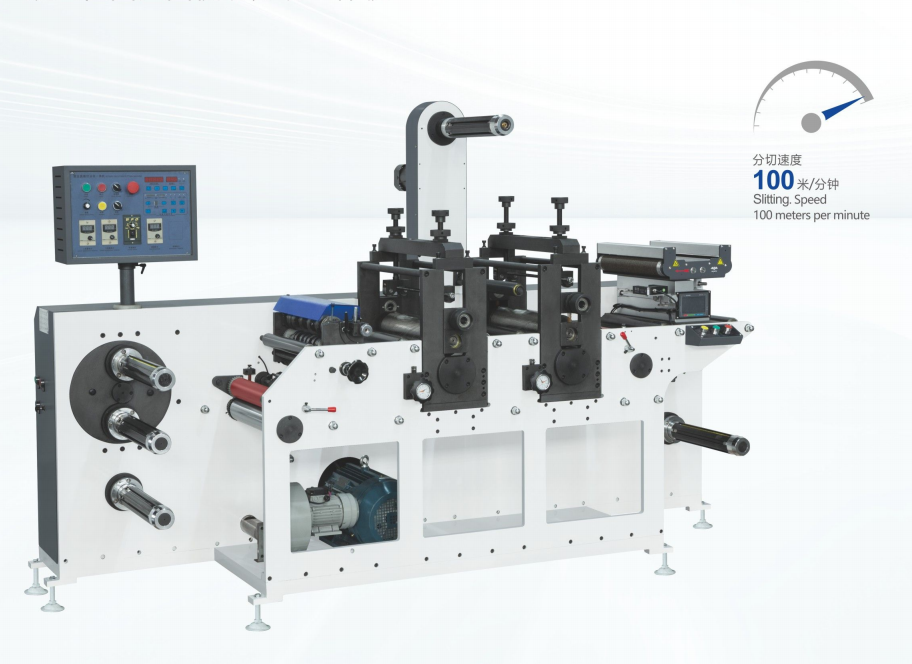
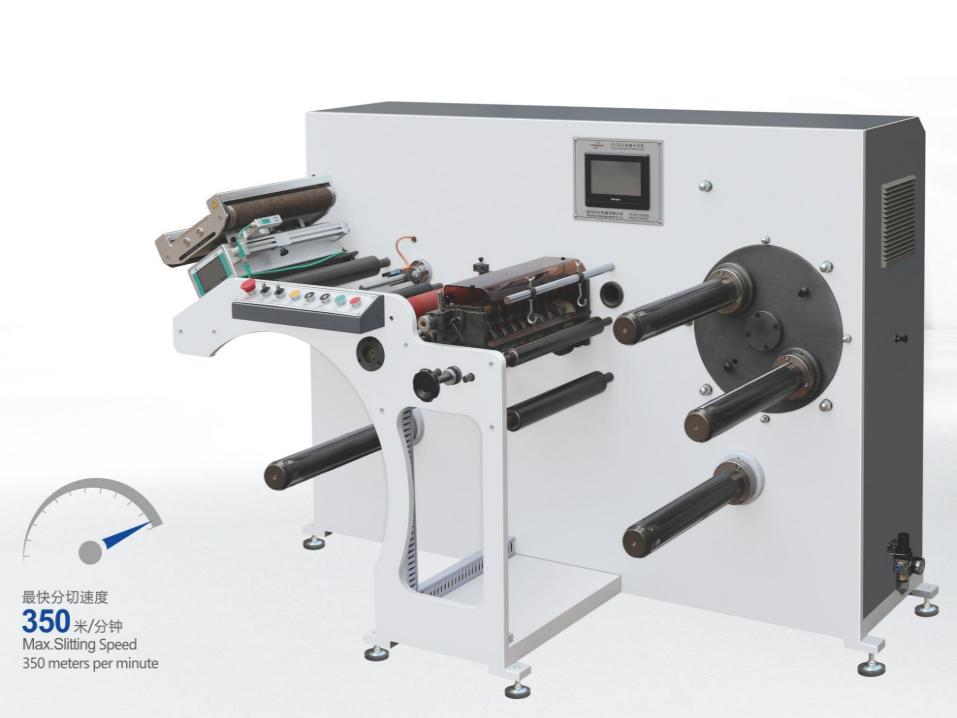
Wie behebt man Probleme mit losen Rollen und Materialfalten an einer Schneidemaschine?
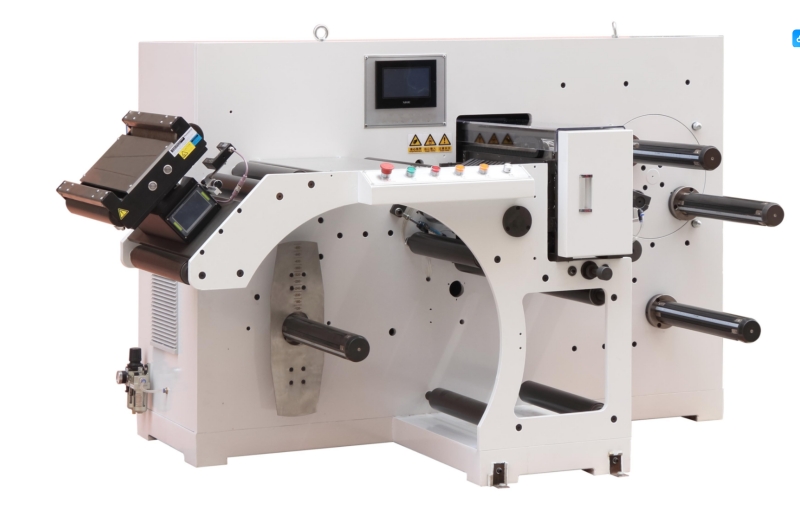
In der Hochgeschwindigkeits-Bahnverarbeitung ist die Erhaltung der strukturellen Integrität und der ästhetischen Konsistenz der Rollenware von größter Bedeutung. Maximale Betriebszeit und die Vermeidung von Materialverschwendung hängen maßgeblich von der kontinuierlichen Leistungsfähigkeit der industriellen Anlagen ab. SchneidemaschineSelbst geringfügige mechanische Probleme oder Kalibrierungsfehler können zu sofortigen Walzenfehlern wie Verhakungen, losen Kernen, teleskopartigen Bahnen oder starker Materialfaltenbildung führen. Diese Fehler können die Weiterverarbeitung unterbrechen und zu Materialverlusten in Höhe von Tausenden von Dollar führen.
Für Anlagenbediener, Produktionsleiter und Servicetechniker erfordert die Behebung dieser Fehler mehr als nur schnelle manuelle Anpassungen. Sie verlangt einen systematischen, datengestützten Ansatz für Bahnspannungsschleifen, mechanische Ausrichtungsvektoren und die Aerodynamik der Schneidmesser. Dieser umfassende Leitfaden analysiert die Hauptursachen häufiger Schneidprobleme und bietet klare, schrittweise Diagnoseabläufe, um einen reibungslosen und zuverlässigen Betrieb Ihrer Anlagen zu gewährleisten.
Warum sind meine Aufwickelrollen beim Schneiden locker oder schieben sich teleskopartig zusammen?
Kurzzusammenfassung: Aufwickelwalzen lockern sich typischerweise oder weisen ein Teleskopierungsmuster auf, bedingt durch unzureichende Wickelprofile, falsch kalibrierte Differenzdrucke der Reibungswelle oder Materialdickenunterschiede entlang der Bahn. Sinkt die Wickelspannung unter den erforderlichen Schwellenwert, werden Luftschichten zwischen den Materiallagen eingeschlossen, wodurch die Walze weicher wird. Seitliche Kräfte verschieben die Lagen dann aus ihrer Ausrichtung, was zu einem teleskopartigen Kantenprofil führt.
Das Teleskopieren tritt auf, wenn einzelne Lagen eines Schlitzbahnmaterials seitlich entlang der Achse des Wickelkerns gleiten und ein kegelförmiges oder stufenförmiges Kantenprofil bilden. Dieses Problem entsteht typischerweise durch eine Störung des Wickeldrehmomentkreises. Wenn Ihr Schneidemaschine Bei unzureichender innerer Wicklungsdichte bleiben durch hohe Bandgeschwindigkeiten eingesaugte Luftgrenzschichten zwischen den Lagen eingeschlossen. Dadurch entsteht eine reibungsarme Zone, in der die gewickelten Lagen unter axialer Belastung leicht verrutschen können.
Schrittweises Diagnoseprotokoll für lose und teleskopierbare Rollen
Falls Ihre fertigen Rollen aufgrund von lockerer Struktur oder Teleskopierung die Qualitätskontrollen nicht bestehen, führen Sie unverzüglich die folgenden Diagnoseschritte durch:
- Schritt 1: Pneumatische Kalibrierung der Differential-Schiebewelle prüfen: Überprüfen Sie den Luftdruck an Ihren Reib- oder Gleitwellen. Ist der pneumatische Druck zu niedrig, rutschen die inneren Reibringe übermäßig durch, wodurch das Rückholdrehmoment unter den erforderlichen Wert sinkt. Erhöhen Sie den Luftdruckregler der Gleitwelle schrittweise um 0,2 bis 0,5 bar, um die Wickelfestigkeit zu verbessern.
- Schritt 2: Überprüfung der Wicklungskerntoleranz: Messen Sie den Innendurchmesser (ID) und die Wandstärke Ihrer Papp- oder Kunststoffhülsen. Hülsen mit zu großem Innendurchmesser eiern auf den Aufwickelringen, was zu ungleichmäßiger Schlupfverteilung und sofortigem seitlichem Auseinanderziehen führt. Stellen Sie sicher, dass alle Hülsen die Standardtoleranzen von +0,1 mm / +0,3 mm einhalten.
- Schritt 3: Analyse der Parameter der Konusspannungskurve: Überprüfen Sie die Kegelspannungsprozentsätze in Ihrem SPS-Programm. Ein zu steiler Kegelabfall reduziert das Drehmoment bei zunehmendem Walzendurchmesser zu früh, was zu weichen Außenschichten um einen straffen Kern führt. Passen Sie die Kegeleinstellung auf eine flachere Kurve an (z. B. von 40 % auf 20–25 %), um eine stabile innere Kernunterstützung zu gewährleisten.
- Schritt 4: Überprüfen Sie die Einstellungen für die Belastung der Fahrrolle: Stellen Sie sicher, dass der Anpressdruck der Andruckwalze korrekt eingestellt ist. Die Andruckwalze muss einen kontinuierlichen, gleichmäßigen Druck auf den Umfang der sich ausdehnenden Walze ausüben, um Luftblasen zu verdrängen. Erhöhen Sie den Druck des Pneumatikzylinders an der Andruckwalze, um die Lagen zu fixieren und ein Teleskopieren bei hohen Walzengeschwindigkeiten zu verhindern.
Was verursacht die Faltenbildung des Materials an den Schneidmessern?
Kurzzusammenfassung: Das Falten des Materials an den Schneidmessern wird hauptsächlich durch nicht parallele Führungsrollen, ungleichmäßige Spannungszonen oder fehlerhafte Messereingriffskonfigurationen verursacht. Sind die Führungsrollen nicht korrekt ausgerichtet, ziehen sie das Material ungleichmäßig über seine Breite, wodurch lokale Spannungsspitzen entstehen. Diese ungleichmäßige Verteilung führt dazu, dass dünne Folien oder Papiere direkt beim Durchlauf durch den Schneidbereich knicken und Falten bilden.
Falten, die sich kurz vor oder während des Klingeneingriffs bilden, stellen eine erhebliche Gefahr für die Materialverarbeitung dar. Ist das Material beim Auftreffen auf die Messer instabil oder gewellt, schneiden die Klingen durch diese Falten, was zu unsauberen Schnittkanten, ungleichmäßigen Schnittbreiten und häufigen Materialbrüchen führt. Die Beseitigung von Materialfalten auf Ihrer Maschine ist daher unerlässlich. Schneidemaschine erfordert die Isolierung der mechanischen Kräfte, die auf die Bahn wirken, während sie sich durch die Verarbeitungszone bewegt.
Schrittweises Diagnoseprotokoll für Materialfalten
Um Falten zu beseitigen, bevor die Bahn in die Schneidmesser gelangt, befolgen Sie diesen strukturierten Arbeitsablauf zur Fehlerbehebung:
- Schritt 1: Parallelität der Führungsrolle prüfen: Verwenden Sie eine Präzisionsmessuhr oder ein Laser-Ausrichtsystem, um die Parallelität aller Umlenkrollen zum Hauptrahmen zu messen. Selbst geringfügige Abweichungen (z. B. > 0,05 mm/m) können zu einem schiefen Bahnverlauf führen und auf der einen Seite Falten und auf der anderen Seite Falten verursachen. Richten Sie alle schiefen Rollen exakt mittig aus.
- Schritt 2: Überprüfung der Eingriffs- und Tiefengeometrie der Schaufel: Bei Scherschneidanlagen ist darauf zu achten, dass das männliche Kreismesser mit der korrekten Überlappungstiefe (typischerweise 0,5–1,0 mm) in den weiblichen Ring eingreift. Eine zu große Schnitttiefe oder ein falscher Neigungswinkel erzeugen einen Widerstand gegen das bewegte Material, wodurch die Schnittkanten verdreht werden und starke lokale Faltenbildung entsteht.
- Schritt 3: Position und Winkel der Spreizerwalze prüfen: Überprüfen Sie vor dem Schneideteil die Position Ihrer gebogenen, bananenförmigen oder lamellenförmigen Spreizwalzen. Ist der Winkel der Walze falsch eingestellt oder von der Materialbahn weggerichtet, wird nicht die notwendige Glättungskraft nach außen ausgeübt, um das Material zu glätten. Richten Sie den Scheitelpunkt der Walze so aus, dass er gleichmäßig gegen die Materialbahnmitte drückt und Falten glättet, bevor diese die Schneidmesser erreichen.
- Schritt 4: Klebstoff- und Materialverunreinigungen entfernen: Prüfen Sie alle Walzen entlang des Bahnverlaufs auf Farbablagerungen, Klebstoffreste oder Verunreinigungen. Klebrige Ablagerungen erzeugen hohe lokale Reibung, die an der Bahn schleift und so Spannungsungleichgewichte und Faltenbildung verursacht. Reinigen Sie alle Walzenoberflächen mit geeigneten Lösungsmitteln, um einen gleichmäßigen Bahnverlauf zu gewährleisten.
Systematische Matrix zur Fehlerbehebung bei Schneidvorgängen
Um die vorbeugenden Wartungs- und Qualitätskontrollprogramme Ihrer Anlage zu unterstützen, verwenden Sie diese Schnellreferenz-Fehlerbehebungsmatrix, um häufige Schneidfehler zu identifizieren und zu beheben:
| Beobachteter Defekt | Ursachenanalyse | Gezielter mechanischer Aktionsplan |
|---|---|---|
| Teleskopierbare Rollenenden | Unzureichender Innenkerndruck; übermäßiger Luftverlust an der Gleitwelle; fehlerhafte Anordnung der Laufwalzenbaugruppe. | 1. Differenzielle pneumatische Kerndrücke neu kalibrieren. 2. Erhöhen Sie den pneumatischen Druck der Andruckwalze. 3. Die Kegelspannungskurven können über den HMI-Bildschirm angepasst werden. |
| Inline-Webknicken / Faltenbildung | Die Leerlauf-Führungsrollen sind nicht parallel; Oberflächenrückstände befinden sich auf den Rollen; die Neigung oder der Spanwinkel der männlichen Klingen ist falsch. | 1. Verwenden Sie Laserwerkzeuge, um die Walzen gemäß den Parallelvorgaben auszurichten. 2. Walzenoberflächen mit Industrielösungsmittel reinigen. 3. Klingenüberlappung auf 0,5 mm – 1,0 mm zurücksetzen. |
| Weiche oder lose Wickelkerne | Übermäßige Fertigungstoleranzen des Kerns; niedrige Rückkopplungsspannung der Wägezelle; Gleitwellenverschleiß. | 1. Überprüfen Sie die Kern-ID-Abmessungen anhand der technischen Spezifikationen. 2. Wägezellen auf absolute Nullpunktreferenzpunkte neu kalibrieren. 3. Abgenutzte Filzstreifen ersetzen. |
| Ausgefranste / unregelmäßige Schnittkanten | Stumpfe oder abgebrochene Klingenprofile; falscher Klingendruck; Vibrationen am Messerschaft. | 1. Ersetzen Sie stumpfe Stahlbauteile durch Wolframcarbid-Äquivalente. 2. Einstellungen der seitlichen Federkraft der Klinge zurücksetzen. 3. Prüfen Sie die Sicherungsringe an der Welle und ziehen Sie sie gegebenenfalls fest. |
| Sternförmige oder ineinandergreifende Rollenmuster | Die Wickelspannungskurve ist bei den Außendurchmessern zu hoch eingestellt; es kommt zu großen Schwankungen in der Materialstärke. | 1. Erhöhen Sie den Kegelspannungsprozentsatz, um das Drehmoment des äußeren Kerns zu reduzieren. 2. Umstellung auf Differenzial-Schiebewellen zur Isolierung von Stegzonen. |
Wie justiert man die Spannungsregelung, um Schnittfehler zu vermeiden?
Kurzzusammenfassung: Um Schnittfehler zu vermeiden, muss die Spannungsregelung angepasst werden. Dazu müssen die Spannungssensoren auf einen absoluten Nullpunkt kalibriert, geschlossene PID-Regelkreise in der zentralen SPS konfiguriert und die Differenzdrücke der Gleitwellen an die Materialdickenänderungen angepasst werden. Die Wickelspannung muss dynamisch mithilfe einer automatisierten Konusspannungsgleichung reduziert werden, wenn sich der Walzendurchmesser vergrößert. Dadurch wird verhindert, dass ein hohes äußeres Drehmoment die Kernlagen beschädigt.
Die Spannungsregelung ist die Grundlage für eine hochwertige Bahnverarbeitung. Ist die Spannung zu hoch, dehnen sich dünne Substrate, perforieren oder brechen an den Messern. Ist die Spannung zu niedrig, verläuft die Bahn, wellt sich und rollt sich auf den Aufwickelwellen zusammen. Eine stabile Bahnführung ist daher unerlässlich. Schneidemaschine erfordert die Schaffung einer ausgewogenen, geschlossenen Mehrzonen-Spannungsarchitektur.
Ingenieurprotokolle zur Optimierung von Mehrzonen-Spannschleifen
Um den Spannungsregelkreis Ihrer Maschine zu kalibrieren und zu stabilisieren, führen Sie diese technischen Protokolle durch:
- Wägezellensensorkalibrierung durchführen: Vor Produktionsbeginn muss die Bahnspannung der Umlenkrollen vollständig entfernt werden. Rufen Sie das Kalibrierungsmenü Ihres HMI-Panels auf und starten Sie die automatische Nullpunktkalibrierung. Hängen Sie ein zertifiziertes Gewicht mittig an die Sensorrolle, um zu überprüfen, ob die Rückkopplungsspannung der Wägezelle den tatsächlichen Gewichtsparametern entspricht und somit genaue Spannungsmesswerte gewährleistet sind.
- PID-Reglerparameter im geschlossenen Regelkreis optimieren: Wenn die Bahn beim Beschleunigen oder Abbremsen Spannungsspitzen aufweist, können die Einstellungen des PID-Reglers instabil sein. Passen Sie die Proportional- (P), Integral- (I) und Differenzialverstärkung (D) in der SPS an. Beginnen Sie mit einer Erhöhung der Proportionalverstärkung, um die Ansprechzeiten zu verkürzen, und passen Sie anschließend den Integralanteil an, um den stationären Fehler zu eliminieren und so eine gleichmäßige Regelung bei allen Geschwindigkeitsübergängen zu gewährleisten.
- Dynamische Kegelspannungsalgorithmen implementieren: Programmieren Sie Ihre SPS so, dass sie das Wickeldrehmoment anhand des aktuellen Walzendurchmessers mithilfe der folgenden Formel kontinuierlich berechnet: $$T_{\text{rewind}} = T_{\text{initial}} \times \left[ 1 - \left( \frac{D_{\text{current}} - D_{\text{core}}}{D_{\text{max}} - D_{\text{core}}} \right) \times \frac{\text{Taper}\%}{100} \right]$$Anhand dieser Gleichung reduziert das System die Wickelspannung automatisch um den gewählten Verjüngungsprozentsatz (20–40 %), wenn sich der Durchmesser $D_{\text{current}}$ vom Kerndurchmesser in Richtung der maximalen Größe ausdehnt. Diese Verjüngungskurve verhindert, dass die äußeren Lagen die inneren Lagen zusammendrücken, gewährleistet so eine gleichmäßige Rollenstruktur und beugt Kernverformungen und -quetschungen vor.
Protokolle zur Validierung der mechanischen Ausrichtung und Parallelität
Selbst mit hochentwickelten, geschlossenen SPS-Spannungsregelungen kann eine Maschine Faltenbildung und Teleskopierung aufweisen, wenn ihr mechanisches Gerüst nicht korrekt ausgerichtet ist. Die Tragrollen müssen unter Volllast parallel zueinander und senkrecht zur Bahnführungsachse verlaufen. Im Laufe jahrelanger, intensiver Produktion können hohe Abwickelkräfte und Temperaturschwankungen zu Mikroverformungen im Maschinenrahmen führen.
Um diese Ausrichtungsprobleme zu vermeiden, sollten Weiterverarbeitungsbetriebe regelmäßige Validierungsintervalle einführen. Verwenden Sie präzise optomechanische Ausrichtschienen oder Laser-Tracking-Systeme, um die Walzenausrichtung in drei Koordinaten zu messen. Weist eine Komponente eine Abweichung von mehr als 0,03 mm pro Meter Walzenlänge auf, justieren Sie die Lagergehäuse mithilfe von Mikro-Unterlegscheiben. Die Überprüfung dieser engen Toleranzen gewährleistet einen gleichmäßigen und ebenen Materialtransport Ihrer Anlagen und ermöglicht Ihnen so maximale Liniengeschwindigkeiten ohne das Risiko von Materialverformungen oder Kantenfehlern.
Wenzhou Jinyuan Maschinenbautechnik: Branchenführende Umformtechnik
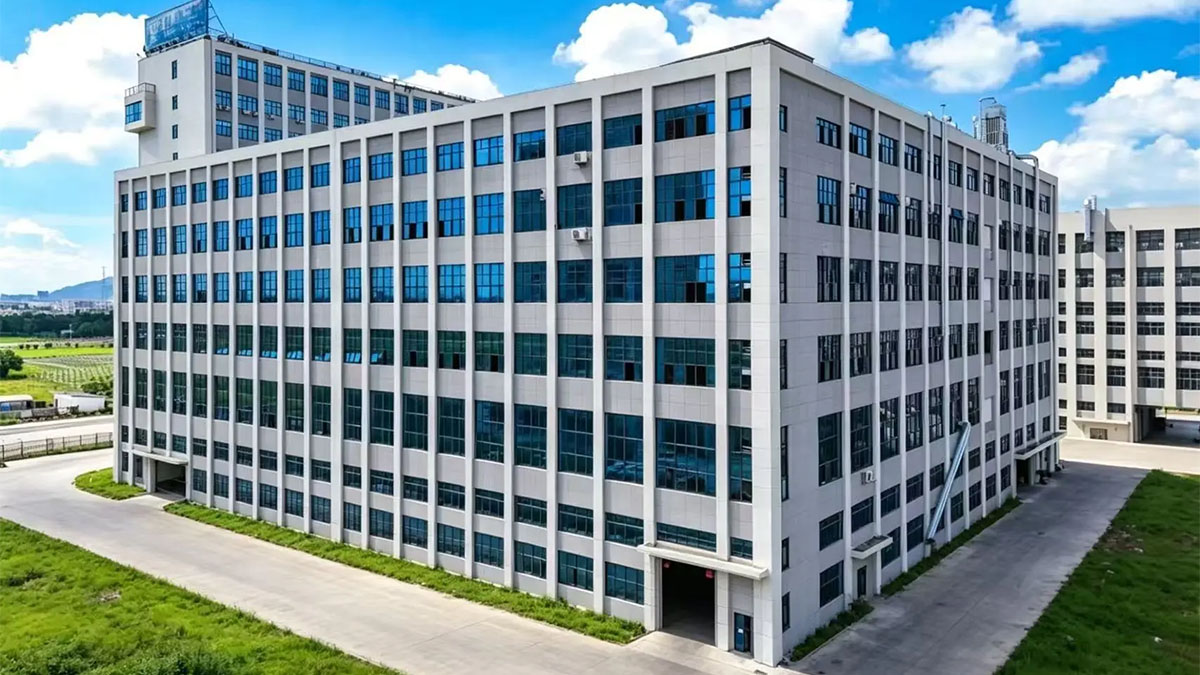
Die Entwicklung von Hochleistungsmaschinen für die Fertigung, die in der Lage sind, unter anspruchsvollen Mehrschicht-Produktionsabläufen Toleranzen im Mikrobereich einzuhalten, erfordert fundierte technische Erfahrung. Wenzhou Jinyuan Mechanical Technology Co., Ltd.Das Unternehmen mit Sitz in Wenzhou, Provinz Zhejiang, China, ist ein weltweit führender Anbieter von fortschrittlichen Maschinenlösungen für das Schneiden, Aufwickeln und Kernkonfektionieren. Unser hochmoderner Produktionsstandort umfasst eine über 3.000 Quadratmeter große Fertigungshalle, die optimal für fortschrittliche technische Forschung und Entwicklung, präzise Montage und strenge Qualitätskontrollen ausgestattet ist.
Unsere operative Leistungsfähigkeit basiert auf einem hochqualifizierten Team von fast 70 Fertigungsfachkräften, das von einer Elite-Ingenieurabteilung mit 11 leitenden Ingenieuren und 6 Spezialisten für Forschung und Entwicklung geleitet wird. Diese hohe Konzentration an Ingenieurskompetenz ermöglicht es Jinyuan Machinery, stabile, benutzerfreundliche und systematische Bahnverarbeitungslösungen zu entwickeln, zu fertigen und anzupassen, die präzise auf die spezifischen Materialprofile, Wickelbedingungen und Produktionsumgebungen unserer globalen Kunden zugeschnitten sind.
Jinyuan Machinerys Engagement für Sicherheit, mechanische Langlebigkeit und hohe Betriebseffizienz wird durch umfassende CE- und ISO-Zertifizierungensowie ein umfassendes Portfolio an firmeneigenen technischen Patenten. Von Hochgeschwindigkeits-Folienschneidemaschinen bis hin zu automatisierten Papierkernen SchneidgeräteJinyuan bietet stabile Maschinenlösungen, die darauf ausgelegt sind, die Produktivität und langfristige Rentabilität Ihrer Anlage zu optimieren.
Häufig gestellte Fragen (FAQ)
Frage 1: Woran kann ich erkennen, ob mein Teleskopproblem durch unzureichende Spannung oder durch Materialdickenschwankungen verursacht wird?
Wenn die Teleskopbewegung durch Spannungsprobleme verursacht wird, betrifft sie in der Regel alle Walzen der Welle gleichmäßig, insbesondere bei Geschwindigkeitsänderungen. Liegt die Ursache in Materialdickenschwankungen, betrifft sie typischerweise bestimmte Walzen an derselben Position auf der Welle. Dies lässt sich überprüfen, indem man die Walzenpositionen tauscht; bleibt das Problem im selben Bereich des Bahnverlaufs der Maschine bestehen, deutet dies auf eine Abweichung im Materialdickenprofil hin.
Frage 2: Welcher Neigungswinkel ist für Kreisscherenmesser optimal, um ein Falten des Materials an der Schnittstelle zu verhindern?
Bei Standardpapieren und -folien liegt der optimale Anstellwinkel für obere Kreismesser typischerweise zwischen 0,25° und 0,5°. Ein zu großer Winkel erhöht die Reibung an der Schnittkante, was zu lokalem Bahnwiderstand und Faltenbildung führt. Mithilfe einer präzisen Anstellwinkellehre stellen Sie sicher, dass Ihre Messer innerhalb dieser Grenzen bleiben, minimieren den Bahnwiderstand und erzielen saubere Schnitte.
Frage 3: Wie können abgenutzte innere Reibungsfilze im Inneren einer Gleitwelle zu losen Wicklungsfehlern führen?
Abgenutzte oder verglaste Reibfilze verlieren ihren Reibungskoeffizienten, wodurch ihre Fähigkeit, das Drehmoment von der Antriebswelle auf die unabhängigen Kernringe zu übertragen, beeinträchtigt wird. Dies führt selbst bei normalem Luftdruck zu übermäßigem Schlupf der Ringe und verhindert, dass die Maschine die gewünschte Wickelspannung erreicht. Der regelmäßige Austausch verschlissener Filze ist daher unerlässlich, um eine präzise Drehmomentregelung zu gewährleisten.
Frage 4: Beeinflusst die Bandgeschwindigkeit die Faltenbildung und das Teleskopieren an einer Schneidemaschine?
Ja, absolut. Bei höheren Verarbeitungsgeschwindigkeiten erhöht sich die durch die sich bewegende Bahn angesaugte Luftgrenzschicht deutlich. Werden die Anpressdrücke der Andruckwalzen oder die Spannungsregelung nicht an diese höheren Geschwindigkeiten angepasst, führt die eingeschlossene Luft zu einer Erweichung der Walzen und damit zu sofortiger Faltenbildung oder Teleskopierungsproblemen. Die Feinabstimmung der PID- und Druckeinstellungen auf die angestrebten Produktionsgeschwindigkeiten ist daher unerlässlich, um diese geschwindigkeitsbedingten Defekte zu vermeiden.
Eliminieren Sie Konversionsfehler durch kundenspezifische Schneidtechnik
Vermeiden Sie wertvolle Produktionszeitverluste durch Materialfalten, lose Kerne und verdrehte Rollen. Arbeiten Sie mit dem technischen Team von Wenzhou Jinyuan Mechanical Technology Co., Ltd. zusammen und implementieren Sie eine leistungsstarke, kundenspezifisch konfigurierte Schneid- und Aufwickellösung, die exakt auf Ihre Materialien und Produktionsziele zugeschnitten ist.