 Nehmen Sie umgehend Kontakt auf.


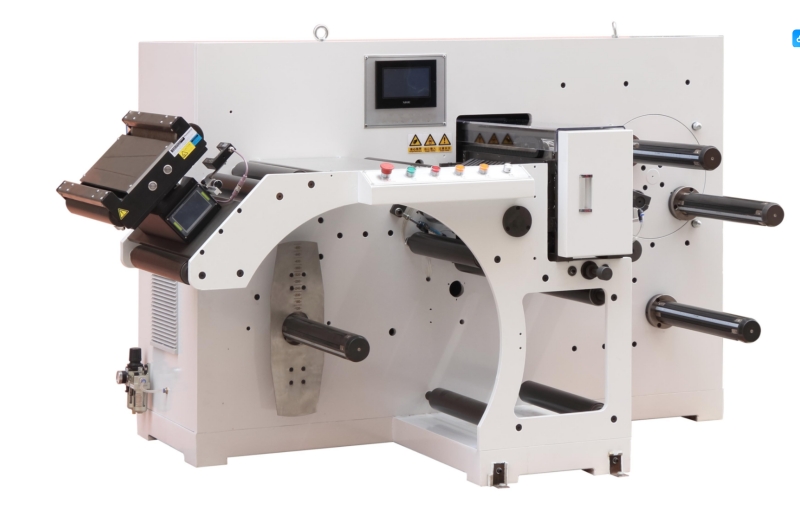
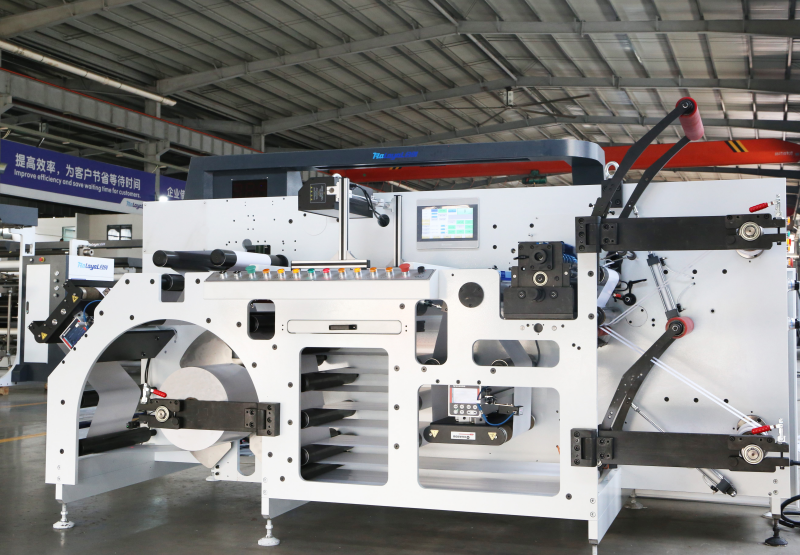
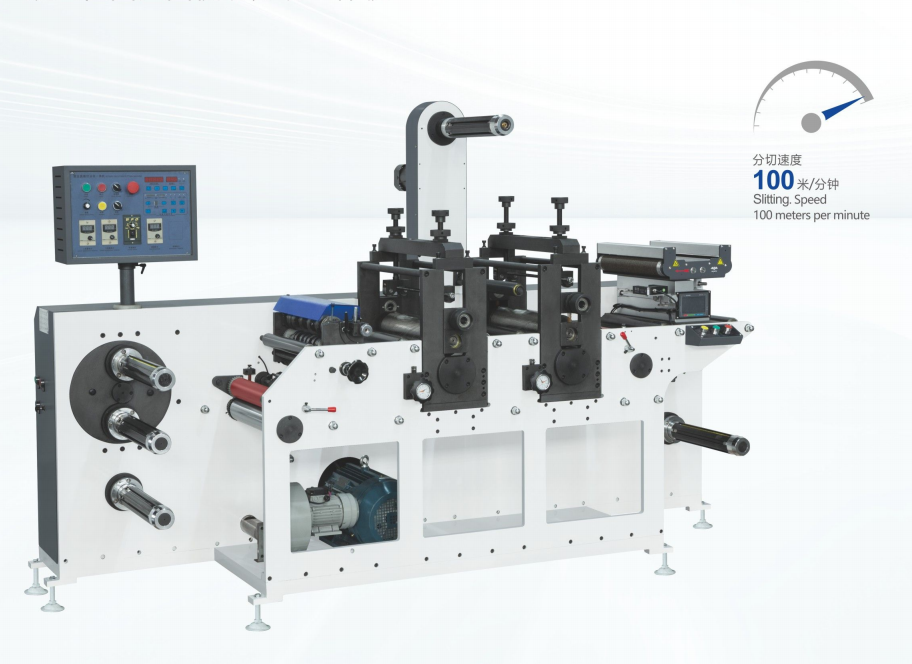
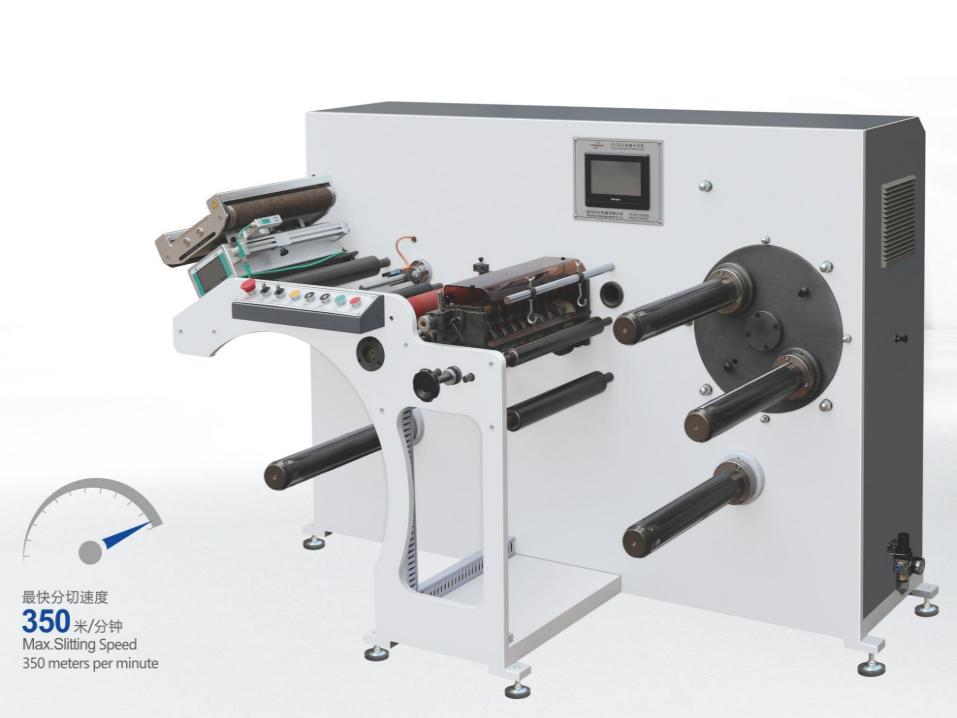
Ein Hochleistungsgerät Schneidemaschine ist eine unverzichtbare Investition für Hersteller flexibler Verpackungen, Papierverarbeiter, Folienverarbeiter und Industriematerialproduzenten weltweit. Ob Sie Ihre Produktionskapazität erweitern oder veraltete Anlagen modernisieren möchten – die genaue Kenntnis der Investitionsvariablen, der versteckten Betriebskosten und der Wartungsstrategien ist von größter Bedeutung. Dieser umfassende Leitfaden bietet Ihnen eine detaillierte Aufschlüsselung von Kosten der Schneidemaschine Strukturen, praxisnahe Fehlerbehebungsprotokolle und strategische technische Beratung zur Maximierung des ROI Ihrer Anlage.
1. Die Kernrolle einer Schneidemaschine in der modernen Weiterverarbeitung verstehen
A Schneidemaschine Die Schneid- und Aufwickelmaschine (häufig auch als solche bezeichnet) fungiert als zentrales Nervensystem in Anlagen zur Verarbeitung flexibler Materialien. Ihre grundlegende mechanische Aufgabe besteht darin, eine breite Masterrolle (Stammrolle) mit Material – wie z. B. BOPP, PET, Aluminiumfolie, Vliesstoff, laminiertem Papier oder Spezialpolymerfolien – präzise in schmalere Streifen zu schneiden und diese sauber auf einzelne Kerne aufzuwickeln.
In modernen Produktionsumgebungen ist eine hohe Effizienz erforderlich. Schneidemaschine Bei extremen Betriebsgeschwindigkeiten (oft über 400 bis 800 Meter pro Minute) müssen engste Toleranzen eingehalten werden. Um eine gleichbleibende Walzendichte, makellose Kantenqualität und fehlerfreie Bahnführung zu erreichen, sind fortschrittliche Maschinenbautechnik, eine Echtzeit-Spannungsregelung, eine automatische Messerpositionierung und ergonomische Anlagenlayouts erforderlich.
Was kostet eine Schneidemaschine?
Die Kosten für eine kommerzielle Schneidemaschine liegen im Allgemeinen zwischen 10.000 US-Dollar für eine einfache, manuelle Halb-Automatische MaschineBis zu 250.000 US-Dollar und mehr für Hochgeschwindigkeits-, vollautomatische, ultrabreite industrielle Schneidemaschinen. Die große Preisspanne hängt direkt von der Arbeitsbreite, der Betriebsgeschwindigkeit, dem Grad der dynamischen Automatisierung, der Komplexität der Schaufelmontage und den Spezifikationen des zu verarbeitenden Materials ab.
Um ein Budget für eine SchneideinheitIndustriekäufer müssen die Hardware-Spezifikationen im Hinblick auf ihr spezifisches tägliches Produktionsvolumen, ihre Arbeitskosten und ihre Ziele zur Reduzierung des Ausschusses bewerten.
Faktoren, die den Preis einer Schneidemaschine beeinflussen
Wenn Sie wissen, wofür Ihr Geld beim Kauf von Konvertierungsanlagen ausgegeben wird, vermeiden Sie Fehlinvestitionen in wichtige Funktionen oder überhöhte Preise für unnötige Extras. Zu den wichtigsten Kostentreibern gehören:
- Automatisierungsgrad: Einfache Längsteilanlagen erfordern manuelles Beladen, manuelles Positionieren der Messer und manuelles Entladen. Hochwertige, automatisierte Plattformen bieten automatische Messereinstellung, automatische Laserpositionierung der Kerne, robotergestütztes Entladen der fertigen Rollen und automatisches Querschneiden. Die Automatisierung erhöht zwar die anfänglichen Investitionskosten (CapEx) deutlich, senkt aber die Arbeitskosten und Maschinenstillstandszeiten drastisch.
- Effektive Arbeitsbreite und Durchmesser der Masterrolle: Standardmäßige Schmalbahn-Schneidemaschinen (300–600 mm Breite) sind deutlich günstiger in der Herstellung als Breitbahn-Anlagen (1300–2500 mm+). Maschinen für große Rollendurchmesser (z. B. 1000–1500 mm Außendurchmesser) benötigen robuste Abwickelvorrichtungen mit Bodenaufnahme, hydraulische Hubarme und verstärkte Rahmenkonstruktionen, was die Fertigungskosten erhöht.
- Spannungsregelung und Antriebstechnik:Einfache Maschinen verwenden Einzelmotorantriebe mit Reibungskupplungen, die oft Probleme mit der Spannungsgenauigkeit haben. Moderne Hochpräzisionsgeräte verwenden Mehrmotoren-Vektor-Wechselstrom-Servoantriebe (individuelleDoppelservo Motoren für jede Aufwickelwelle und den Haupttraktionszapfen), Rückkopplungs-Wägezellen und speicherprogrammierbare Steuerungssysteme (SPS).
- Schneidverfahren & Hardware: Das Schneiden mit einer Rasierklinge in Luft oder Nut ist am kostengünstigsten. Scherenschneidanlagen (rotierende Ober- und Untermesser) oder Quetsch-/Berstschneidanlagen erfordern Präzisionsbearbeitung, gehärtete Messerwellen und feinjustierbare pneumatische Steuerungen, was die Gesamtkosten erhöht.
- Konformitäts- und Sicherheitsstandards: Industriemaschinen mit offizieller CE-Zertifizierung, ISO-Qualitätsmanagementstandards, Lichtvorhang-Sicherheitsbarrieren und Notbremsverriegelungen erzielen aufgrund strenger Tests und hochwertiger elektrischer/mechanischer Komponenten einen höheren Wert.
Preisvergleichsmatrix für Schneidemaschinen
Nachfolgend finden Sie eine Branchenübersicht mit typischen Preisstufen, technischen Parametern und empfohlenen Anwendungsszenarien für industrielle Anwendungen. Schneidemaschinen:
| Tier / Maschinenkategorie | Typische Preisspanne (USD) | Höchstgeschwindigkeit und Breite | Steuerungssysteme und Automatisierung | Am besten geeignete Anwendungsbereiche |
|---|---|---|---|---|
| Einsteiger-/Kompakt-Schneidemaschine | 8.000 – 25.000 US-Dollar | 100–250 m/min 300 mm–800 mm | Manuelle Spannungseinstellung, einfacher Frequenzumrichter, manuelle Messerkonfiguration. | Kleine Druckereien, schmales Etikettenmaterial, Farbbandumrüstung, Kleinserienfertigung. |
| Industrieller Standard-Schneidemaschine mittlerer Preisklasse | 25.000 $ – 75.000 $ | 350–500 U/min 1000 mm–1600 mm | SPS-Steuerung mit Touchscreen-HMI, automatische Zugkraftmessdosen, Differenzial-Aufwicklung mit zwei Wellen. | Hersteller flexibler Verpackungen, Papiertüten, Standard-PE/PET/BOPP-Folien, mittelständische bis große Verarbeiter. |
| Hochgeschwindigkeits-Servoschneidanlage | 75.000 $ – 150.000 $ | 500–800 U/min 1300 mm–2000 mm | Vollständige Synchronisierung mehrerer Servomotoren, automatische Lasermesserausrichtung, automatisches Entladen der Revolverwalze. | Großserienhersteller von Folien, optischen Folien, Aluminiumfolienlaminaten, medizinischen Verpackungsmaterialien. |
| Maßgeschneiderte / ultrabreite Schwerlastplattform | 150.000 – 300.000+ US-Dollar | Über 800 Meilen pro Stunde 2000 mm–3500 mm+ | Vollautomatische robotergestützte Kernplatzierung, integrierte Inspektionskameras, kundenspezifische Schwerlast-Abwickelsysteme. | Primäre Folienherstellungsanlagen, Papierfabriken, industrielle Weiterverarbeitung von dickwandigem Stahl/Folie. |
Versteckte Kosten, die neben dem Kaufpreis zu berücksichtigen sind
Die Berechnung der tatsächlichen Gesamtbetriebskosten (Total Cost of Ownership, TCO) erfordert die Bewertung wichtiger betrieblicher Variablen, die über den anfänglichen Kaufpreis der Maschine hinausgehen:
- Fracht- und Zolllogistik: Internationaler Versand (FCL/LCL-Seefracht, Montage von Schwermaschinen, Transportversicherung und regionale Einfuhrzölle).
- Installation und Inbetriebnahme vor Ort: Hochwertige moderne Verarbeitungsanlagen sind zwar für eine einfache Plug-and-Play-Installation ausgelegt, doch bei kundenspezifischen Breitbahnanlagen kann der Einsatz spezialisierter Techniker für eine präzise Ausrichtung und die Schulung der Bediener erforderlich sein.
- Werkzeug- und Verbrauchsmaterialersatz: Hochwertige Schermesser, Rasierklingen, Luftwellen, Differenzialreibungsringe und Gummipresswalzen verschleißen mit der Zeit und müssen als regelmäßige Wartungskosten eingeplant werden.
- Energieinfrastruktur der Anlage: Hochgeschwindigkeits-Servosysteme benötigen eine stabile, hochamplitudige Drehstromversorgung und eine trockene Druckluftversorgung.
Häufige Probleme mit Schneidemaschinen und wie man sie behebt
Selbst hochwertige Verarbeitungsmaschinen können bei der Verarbeitung unterschiedlicher Substratqualitäten, dünner Folien oder fehlerhafter Masterrollen Probleme mit der Bahnführung oder der Schnittqualität aufweisen. Die schnelle Erkennung der Ursachen minimiert teure Ausfallzeiten und Materialausschuss.
Nachfolgend finden Sie eine Aufschlüsselung der Fehlerbehebung, die typische Aspekte abdeckt. Probleme mit Schneidemaschinen und schrittweise technische Lösungen.
Problem 1: Ungleichmäßige Walzenspannung und Teleskopwalzen
Symptom: Die fertige, wieder aufgewickelte Rolle weist ein kegelförmiges Profil (Teleskopbildung), weiche Stellen oder eine ungleichmäßige Dichte auf, wo sich die Mitte unter Druck nach außen drückt.
Ursachenanalyse: Ungleichmäßige Spannung beim Aufwickeln ist die Hauptursache für das Teleskopieren. Wenn die inneren Luftkerne zu locker gewickelt und die äußeren Lagen zu fest umschlossen sind, drücken Radialkräfte die inneren Lagen nach außen. Ungeeignete Spannungsprofile oder durchrutschende Reibringe an den Differenzialwellen verstärken diesen Effekt zusätzlich.
So beheben Sie das Problem:
- Die Konusspannungskurve anpassen: Programmieren Sie eine gleichmäßige Spannungskurve in die Touchscreen-Oberfläche Ihrer SPS. Mit zunehmendem Wickeldurchmesser sollte die Spannung allmählich abnehmen (typischerweise um 10 % bis 40 % während des Wickelzyklus), um ein Quetschen der inneren Windungen durch die äußeren Lagen zu verhindern.
- Differentialreibungsringe prüfen: Bei Verwendung von Differenzial-Aufwickelwellen ist darauf zu achten, dass die Reibringe den Toleranzen des Innenkerns entsprechen und dass die Luftdruckregelung für die innere Blase gleichmäßig und sauber erfolgt.
- Luftwellenkalibrierung überprüfen: Prüfen Sie die pneumatischen Druckversorgungen auf Lecks oder Druckverluste entlang der Wellenlänge.
Problem 2: Mangelhafte Schnittqualität, Grate und Materialabplatzungen
Symptom: Die Schnittkanten wirken rau, ausgefranst, staubig oder weisen mikroskopische Grate auf. Dies tritt besonders häufig bei der Papierverarbeitung, dem Schneiden von Aluminiumfolie oder der Verarbeitung dicker Polymerfolien auf.
Ursachenanalyse: Stumpfe Schneidmesser, falscher Abstand oder Überlappung zwischen oberen und unteren Rotationsschermessern, falscher Schnittwinkel oder ungeeignete Messergeometrie für das Zielsubstrat.
So beheben Sie das Problem:
- Überlappung der Scherklinge und Seitendruck neu ausrichten: Bei Scherschneidanlagen ist darauf zu achten, dass die Überlappungstiefe der oberen Klinge mit der unteren Schneidscheibe genau zwischen 0,5 mm und 1,0 mm liegt. Eine zu große Überlappung führt zu Klingenverbiegungen und rauen Schnittkanten; eine zu geringe Überlappung führt zu Fehlschnitten.
- Klingenmaterial an Untergrund anpassen: Wechsel von Standard-HSS-Klingen (Hochgeschwindigkeitsstahl) zu hochwertigen Klingen aus Wolframkarbid oder mit Titanbeschichtung beim Bearbeiten von Schleifpapieren, laminierten Folien oder hochsteifen Filmen.
- Schalterschlitztechnik: Falls das Schneiden mit einer Rasierklinge zu Materialdehnung und Kantengraten bei duktilen Folien führt, sollten Sie Ihre Schneideinheit auf eine angetriebene Schermesseranordnung umrüsten.
Problem 3: Materialknitterung, Faltenbildung und Bahnabweichung
Symptom: Vor dem Eintritt in die Schneideeinheit bilden sich diagonale oder longitudinale Falten im Bahnverlauf, was zu ungenauen Schnittkanten und ungleichmäßigem Aufwickeln führt.
Ursachenanalyse: Bahnführungsfehler, verursacht durch nicht parallele Führungsrollen, ungleichmäßigen Durchmesser der Hauptwalze (Dickenabweichung über die Breite der Hauptwalze) oder ungeeigneten Anpressdruck der Einlaufwalze.
So beheben Sie das Problem:
- Präzise Walzenausrichtung durchführen: Verwenden Sie Präzisionslaser-Ausrichtwerkzeuge, um sicherzustellen, dass alle Führungsrollen, Andruckrollen und Aufwickelwellen hundertprozentig parallel zueinander verlaufen. Bereits eine Abweichung von 0,5 mm kann lokale Spannungsrisse verursachen.
- Bananen-/gebogene Spreizerrollen einsetzen: Installieren Sie eine verstellbare gebogene Walze oder eine gerillte Gummi-Expansionswalze direkt vor der Schneidstation, um das Material nach außen zu dehnen und Bahnüberspannungen auszugleichen.
- Nutzen Sie fortschrittliche Bahnführungssysteme (EPC/LPC): Prüfen Sie, ob das automatische Bahnführungssystem (basierend auf Ultraschall-, fotoelektrischen oder Infrarotsensoren) reagiert, kalibriert ist und die Abwickelkante entlang der zentralen Verarbeitungsachse fixiert hält.
Problem 4: Häufiger Klingenverschleiß und thermische Zersetzung
Symptom: Schneidklingen verlieren schnell an Schnittgenauigkeit, was häufige Maschinenstopps zum Klingenwechsel erforderlich macht. Kunststofffolien können beim Schneiden außerdem an den Rändern schmelzen oder verkleben.
Ursachenanalyse: Übermäßige Reibungswärme entsteht durch falschen Seitendruck der Klinge (Neigungswinkel), durch Trockenlauf der Scherklingen bei hohen Geschwindigkeiten ohne Mikroschmierung oder durch das Führen von Rasierklingen über stark reibungsbehaftete, abrasive Substrate.
So beheben Sie das Problem:
- Neigungswinkeleinstellung optimieren: Stellen Sie sicher, dass sich die unteren und oberen Rotationsklingen in einem präzisen, minimalen Scherwinkel berühren (typischerweise zwischen 0,5° und 1,5°, abhängig von der Materialstärke).
- Mikroschmierung / Klingenkühlung implementieren: Um die dynamische Reibung und die Wärmeentwicklung bei Hochgeschwindigkeitsläufen zu reduzieren, kann an der Schlitzstelle ein leichter Nebel aus lebensmittelechtem Silikonöl oder Flüssigkeitsluftkühlungsdüsen aufgebracht werden.
Ausgabe 5: Statische Aufladung und Staubanziehung
Symptom: In der Nähe der Aufwickelzone erleiden Bediener elektrische Schläge, geschlitzte Filmstreifen haften an den Maschinenwänden oder in der Luft befindlicher Feinstaub verunreinigt hochtransparente optische Folien.
Ursachenanalyse: Durch die Reibung bei hohen Geschwindigkeiten zwischen dielektrischen Polymerbahnen und metallischen Führungsrollen entstehen hohe elektrostatische Ladungen (häufig über 20 kV bis 30 kV).
So beheben Sie das Problem:
- Installation von antistatischen Aktivionisierungsleisten: Positionieren Sie aktive, stoßfreie, antistatische Ionisierungsstäbe direkt an der Abwickelstation, unmittelbar nach den Schneidmessern und oberhalb der Auffangpunkte der Aufwickelwelle.
- Werkseitige Erdung prüfen: Stellen Sie sicher, dass der Hauptrahmen des Schneidemaschine ist mit einem separaten Erdungsstab geerdet, um Restladungen sicher abzuleiten.
4. Strategischer Einkaufsleitfaden: Auswahl der richtigen Schneidlösung
Bei der Auswahl eines neuen SchneidemaschineKaufentscheidungen sollten niemals allein auf den niedrigsten Investitionskosten basieren. Eine billige Schneidemaschine mit instabilem Rahmen oder minderwertigen Elektronikkomponenten führt schnell zu Materialverschwendung, häufigen Nachkalibrierungs-Ausfallzeiten und hohen Ersatzteilkosten.
Verwenden Sie bei der Gerätebewertung das folgende Auswahlprotokoll:
- Substratspektrum definieren: Ermitteln Sie die genaue minimale/maximale Substratdicke (Mikron-/GSM-Bereich), die Zugfestigkeit, die thermische Empfindlichkeit und die Oberflächenempfindlichkeit Ihrer Materialien.
- Breite und Ausgabemetriken bestimmen: Ermitteln Sie die aktuellen Abmessungen der Masterwalze und die prognostizierte wöchentliche Produktionsmenge in Tonnen. Berücksichtigen Sie zukünftige Produkterweiterungen, um eine Überschreitung der Maschinenkapazität zu vermeiden.
- Bewertung der Antriebs- und SPS-Architektur: Verlangen Sie anerkannte, nicht herstellerspezifische elektronische Systeme (z. B. Siemens, Schneider, Mitsubishi, Yaskawa), damit Ihr Wartungsteam Antriebsersatzteile und SPS-Diagnosegeräte problemlos vor Ort beschaffen kann.
- Ergonomie und Bedienersicherheit haben Priorität: Funktionen wie hydraulische Bodenabwickler, automatische Messereinstellung und Sicherheitslichtvorhänge schützen Ihre Mitarbeiter und verkürzen die Rollenwechselzeiten von 30 Minuten auf unter 5 Minuten.
5. Warum globale Hersteller mit Wenzhou Jinyuan Mechanical Technology zusammenarbeiten
Wenn höchste Präzision, stabiler Dauerbetrieb und ein optimaler Return on Investment von größter Bedeutung sind, wenden sich Branchenführer an Wenzhou Jinyuan Mechanical Technology Co., Ltd.
Jinyuan Machinery mit Sitz in Wenzhou, Provinz Zhejiang, China, profitiert von einer hervorragenden Verkehrsanbindung und ist ein führender Anbieter moderner Lösungen für Schneid- und Wickelmaschinen. Wir vereinen technische Forschung und Entwicklung, moderne Präzisionsfertigung sowie internationalen Vertrieb und Kundenservice.

Warum moderne Verarbeiter Jinyuan Machinery als ihren Ausrüstungspartner wählen:
- Robuste Produktionskapazität und technisches Know-how: Unser Unternehmen verfügt über eine moderne Produktionsstätte mit einer Fläche von über 3.000 Quadratmetern und einem engagierten Team von fast 70 Fachkräften. Dieses Team umfasst 11 leitende Ingenieure und 6 Kernspezialisten in Forschung und Entwicklung, die sich der Umsetzung von Innovationen im Maschinenbau verschrieben haben.
- Kundenspezifische und systematische Anlagenentwicklung: Wir zeichnen uns durch die Entwicklung benutzerfreundlicher, extrem stabiler Anlagenlösungen aus, die exakt auf die individuellen Bahnmaterialien, die Gegebenheiten in der Produktionshalle und die angestrebten Produktionskennzahlen unserer Kunden zugeschnitten sind.
- Zertifizierte internationale Qualitätskontrolle:Jinyuan Machinery hat sich der Lieferung von leistungsstarken, langlebigen Verarbeitungsmaschinen und DruckgeräteUnsere moderne Produktionsstätte hat offizielle Auszeichnungen erhalten.CE-Zertifizierung, Einhaltung des ISO-Qualitätsmanagementsystemsund besitzt mehrere eigene technische Patente.
- Weltweites Vertrauen und bewährte Zuverlässigkeit: Unsere strengen Qualitätskontrollen, Strukturprüfungen der Maschinen und unser engagierter technischer Service sichern jedes von uns gebaute System ab und gewährleisten so einen sicheren, stabilen und hochprofitablen Betrieb von Verarbeitungsanlagen weltweit.
6. Häufig gestellte Fragen (FAQ)
Frage 1: Was ist der Hauptunterschied zwischen Rasiermesser-, Scheren- und Quetschschnitt (Anritzen)?
A: Rasierklingen Verwendet eine feststehende Klinge, die durch Material schneidet, das über eine gerillte Walze läuft oder in der Luft hängt; es ist kostengünstig und am besten für dünne Kunststofffolien (PE, PVC, PET) geeignet. Scherschneiden Verwendet zwei rotierende Klingen (männliches oberes Messer und weibliches unteres Messer), die wie eine Schere aufeinandertreffen; es ist die ideale Wahl für dickes Papier, Karton, Aluminiumfolie und dicke Laminate. Zerdrücken/Einschneiden Drückt eine stumpfe, kreisförmige Klinge gegen eine gehärtete Stahlambosswalze, um das Material zu zerkleinern; wird häufig für Vliesstoffe, Schaumstoffe und druckempfindliche Klebebänder verwendet.
Frage 2: Warum ist das differentielle Aufwickeln bei einer modernen Längsteilmaschine so wichtig?
A: Substrate weisen selten eine über die gesamte Breite perfekt gleichmäßige Dicke auf. Beim Aufschneiden breiter Mutterrollen in mehrere schmale Spulen lassen sich dickere Streifen schneller und straffer aufwickeln, während dünnere Streifen durchhängen. Eine Differenzial-Aufwickelwelle ermöglicht das unabhängige Gleiten der einzelnen Kernreibringe und gewährleistet so eine gleichmäßige Bahnspannung über jede einzelne fertige Rolle, unabhängig von Dickenabweichungen.
Frage 3: Wie oft sollten Schneidmesser gewartet oder ausgetauscht werden?
A: Die Wartungshäufigkeit hängt von der Abrasivität des Materials und der Klingenzusammensetzung ab. Standard-Stahlklingen für Rasierklingen, die abrasive Materialien verarbeiten, müssen möglicherweise alle ein bis zwei Schichten ausgetauscht werden. Hochwertige Hartmetall-Rotationsscherenklingen, die saubere Folien verarbeiten, können Hunderte von Betriebsstunden halten, bevor sie nachgeschärft werden müssen. Regelmäßige Kontrollen auf mikroskopische Kerben oder Abnutzungserscheinungen verhindern eine schlechte Schnittqualität.
Frage 4: Kann eine einzige Schneidemaschine sowohl dünne Folien als auch dickes Papier verarbeiten?
A: Ja, vorausgesetzt, die Anlage ist mit vielseitigen Doppelschneidstationen (mit Rasierklingen- und Scherenoptionen) ausgestattet und verfügt über einen großen dynamischen Spannungsregelungsbereich. Jinyuan Machinery fertigt regelmäßig kundenspezifische Mehrzweck-Schneidmaschinen mit modularen Schneidköpfen und einem breiten Spektrum an SPS-Spannungseinstellungen.
Frage 5: Wie lange dauert die Lieferung und Inbetriebnahme einer kundenspezifischen Schneidemaschine in der Regel?
A: Standard-Schneidemaschinen werden in der Regel innerhalb von 30 bis 45 Tagen gefertigt, geprüft und versandbereit sein. Vollständig kundenspezifische, vollautomatische Breitbahn-Linien benötigen im Allgemeinen 60 bis 90 Tage von der Designfreigabe bis zur Werksabnahmeprüfung (FAT).
Sind Sie bereit, Ihre Konvertierungskapazität zu erweitern und Produktionsengpässe zu beseitigen?
Ob Sie präzise Budgetschätzungen, die Entwicklung kundenspezifischer Bahnmaschinen oder Beratung zur Steigerung Ihrer bestehenden Schneidleistung benötigen, unser Ingenieurteam steht Ihnen gerne zur Verfügung.
Entdecken Sie, wie Wenzhou Jinyuan Mechanical Technology Co., Ltd. Mit maßgeschneiderten Lösungen für die Weiterverarbeitungstechnik können wir Ihnen helfen, Schnittfehler zu beseitigen, die Liniengeschwindigkeit zu steigern und die Rentabilität Ihres Werks zu maximieren.
Kontaktieren Sie noch heute unsere Ingenieursexperten:
🌐 Offizielle Website: https://www.jinyuan-machinery.com/
📧 Fordern Sie direkt individuelle Angebote, technische Zeichnungen und Videodemonstrationen der Maschinen an!