 Nehmen Sie umgehend Kontakt auf.


Was sind die drei gebräuchlichsten Schneidverfahren für eine Schneidemaschine?
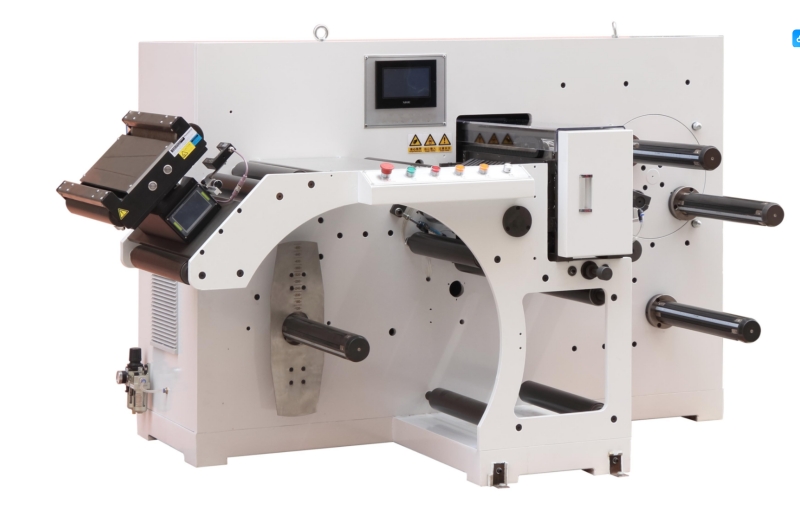
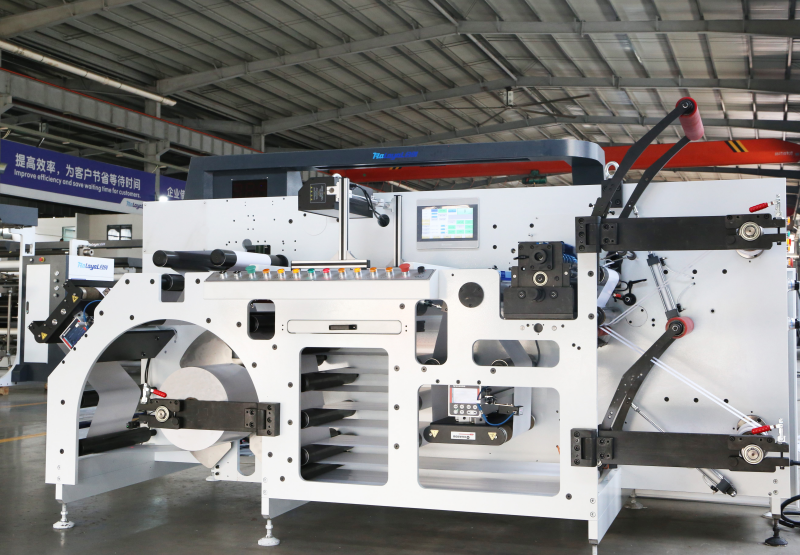
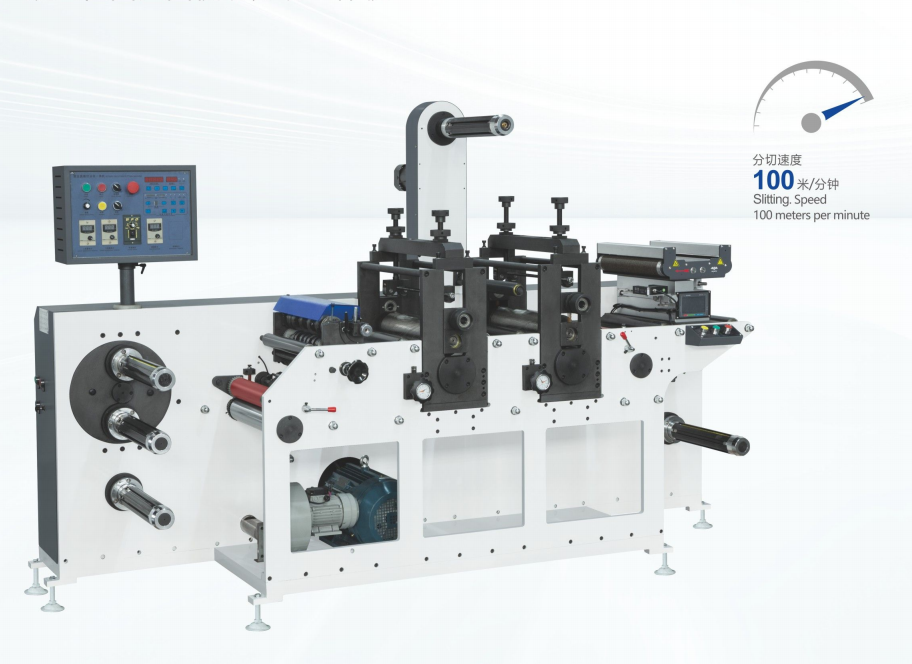
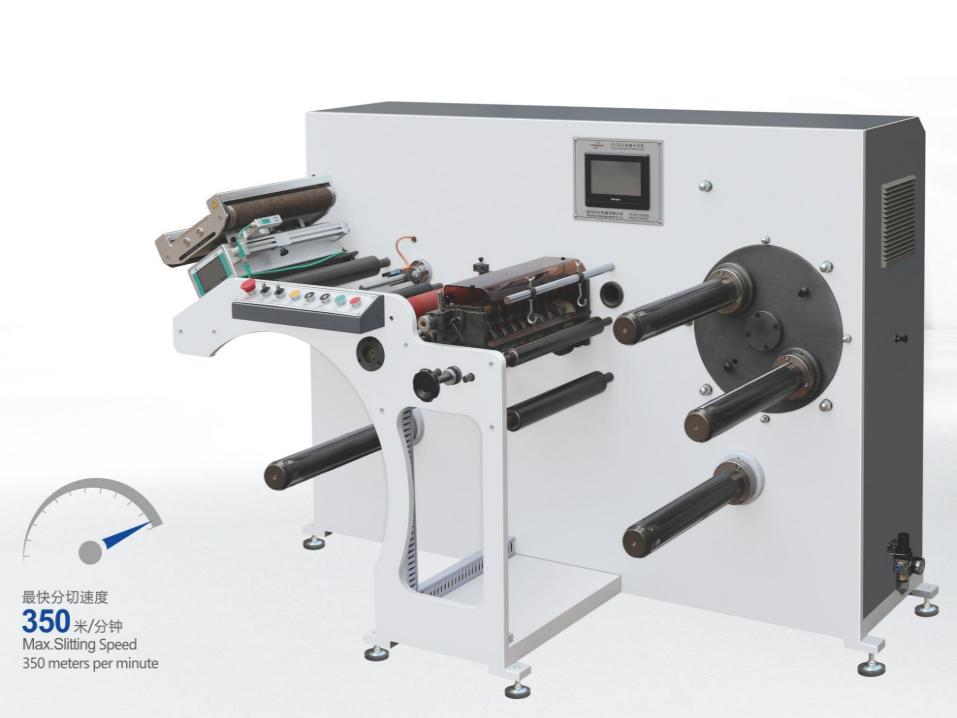
In der globalen Bahnverarbeitungs- und Fertigungslandschaft ist die Weiterverarbeitung großer Masterrollen zu präzisen, wirtschaftlich rentablen Schmalrollen ein wesentlicher Produktionsschritt. Ob es sich um ultradünne Polymersubstrate, laminierte Verpackungen, Strukturpapier oder Metallfolien handelt – die Effizienz der gesamten Produktionshalle hängt von den Fähigkeiten einer industriellen Anlage ab. SchneidemaschineUm eine saubere Trennung, unbeschädigte Kanten und eine gleichmäßige Wicklungsverteilung zu erreichen, ist ein hochgradig kalkulierter Ansatz in der Physik des mechanischen Schneidens erforderlich.
Die Wahl des falschen Schneidverfahrens kann zu sofortigen Materialfehlern führen, darunter Kantenverformung, Delamination, lokale Materialverformung oder übermäßige Staubansammlung. Für Fachleute in der Weiterverarbeitung und Einkaufsleiter erfordert die Optimierung des Arbeitsablaufs ein umfassendes Verständnis der spezifischen Werkzeugmechanik, der Messergeometrien und der Strukturkonfigurationen, die industrielle Schneidprozesse bestimmen. Dieser detaillierte technische Leitfaden erläutert die physikalischen Eigenschaften des modernen Bahnschneidens und hilft Ihnen, den ROI Ihrer Produktionslinie zu maximieren.
Was sind die drei gebräuchlichsten Arten von Schlitzverfahren?
Kurzzusammenfassung: Die drei gebräuchlichsten Schneidverfahren, die von einer modernen Schneidemaschine ausgeführt werden, sind: Rasiermesserschnitt, Scherschneiden, Und Punkt (zerquetschen) SchlitzenBeim Rasiermesserschneiden werden stationäre, rasiermesserscharfe Klingen verwendet, um dünne Polymerbahnen sauber zu durchtrennen; beim Scherschneiden kommt ein synchronisiertes, doppelt rotierendes männliches und weibliches Kreismesser-Array zum Einsatz, um Materialien wie Papier und Aluminiumfolie zu schneiden; und beim Rillenschneiden wird ein hoher pneumatischer Druck auf ein stumpfkantiges Kreismesser ausgeübt, um dicke, faserige Substrate wie Vliesstoffe gegen einen gehärteten Stahlamboss zu quetschen und zu trennen.
Um eine effiziente Roll-to-Roll-Verarbeitungssequenz zu realisieren, muss ein industrielles System gezielte, lokal begrenzte Spannungen auf eine sich bewegende Materialbahn ausüben und diese sauber entlang einer kontinuierlichen linearen Linie trennen. Abhängig von der mechanischen Festigkeit, Dichte, Dicke und Elastizität des zu verarbeitenden Materials ist ein handelsübliches Verfahren erforderlich. Schneidemaschine wird eine von drei Standardmethoden anwenden, um eine saubere Kante zu erzielen:
1. Schneiden mit dem Rasiermesser: Präzisionsschneidemechanik
Das Schneiden mit Rasierklingen ist die physikalisch einfachste Methode zur Bahntrennung. Dabei sind stationäre, rechteckige oder trapezförmige Rasierklingen fest in einem Werkzeugträger montiert. Das Bahnmaterial wird mit hoher Geschwindigkeit an der Klinge vorbeigezogen, wobei die rasiermesserscharfe Schneide das Material direkt durchtrennt. Dieses Verfahren nutzt die Schärfe der Klinge, um Materialverformungen zu minimieren, und ist daher besonders effektiv für saubere, dünne Materialien mit geringem mechanischem Widerstand.
2. Scherschneiden: Hochpräzises Doppelrotations-Scherenschneiden
Das Scherschneiden ahmt die kontinuierliche mechanische Wirkung einer Schere nach. Dieses äußerst zuverlässige Verfahren nutzt zwei Hauptkomponenten: eine angetriebene kreisförmige obere Klinge (männliches Messer) und einen entsprechenden, ineinandergreifenden unteren Block oder Ring (weibliches Messer), die beide auf parallelen, rotierenden Wellen montiert sind. Das Materialgewebe durchläuft direkt den mikroskopisch kleinen Überlappungspunkt, an dem männliches und weibliches Messer aufeinandertreffen. Durch die synchrone Rotation der beiden Klingen mit dem sich bewegenden Materialgewebe entsteht eine hochpräzise mechanische Scherebene, die zähe, mehrschichtige oder hochdichte Substrate durchtrennt, ohne sie zu zerreißen.
3. Rillen (Quetsch-)Schlitzen: Kompressionsgetriebene Trennung
Anders als beim Schneiden mit einer Rasierklinge oder dem Scherenmechanismus einer Scheranlage beruht das Ritzschneiden – in der Bahnverarbeitungsindustrie oft als Quetschschneiden bezeichnet – auf extrem hohem, lokal begrenztem vertikalem Druck. Dabei ist ein stumpfes, radiusgeschliffenes Kreismesser an einem pneumatischen Hochdruckzylinder montiert. Das Bahnmaterial läuft über eine spezielle, hochgehärtete Stahlwalze. Der Pneumatikzylinder drückt das Radiusmesser direkt in die Bahn und komprimiert das Material gegen die Walze, bis die Struktur des Substrats bricht und die Fasern sauber getrennt werden.
Worin besteht der Unterschied zwischen dem Schneiden mit einer Rasierklinge, dem Einritzen mit einer Kerbe und dem Schneiden mit einer Schere?
Kurzzusammenfassung: Der Hauptunterschied liegt im physikalischen Mechanismus der Materialtrennung, der Werkzeuginteraktion und der Substratverträglichkeit. Das Schneiden mit Rasierklingen nutzt statisches Schneiden dünner Kunststofffolien und bietet niedrige Werkzeugkosten, jedoch hohen Klingenverschleiß. Das Scherschneiden verwendet synchronisierte, doppelt rotierende Kreisklingen, um eine präzise Scherebene zu erzeugen, ideal für glatte, gratfreie Schnitte in Papier, Folien und dicken Laminaten. Das Rillenschneiden verwendet Hochdruck-Pneumatikzylinder, um grobe, faserige Substrate wie Vliesstoffe gegen einen gehärteten Stahlambosszylinder zu komprimieren und zu quetschen.
Um ein industrielles System genau zu konfigurieren Schneidemaschine In der Produktionslinie müssen Ingenieure analysieren, wie die einzelnen Schneidverfahren mit der Materialbahn interagieren. Die Wahl des Schneidverfahrens hat direkten Einfluss auf die Schnittkantenqualität, die Standzeit der Schneidmesser, die Rüstzeiten und die Entstehung von Produktionsabfällen.
Lassen Sie uns die deutlichen mechanischen Unterschiede dieser drei primären Schlitzverfahren analysieren:
Werkzeugarchitektur und -mechanik
Rasierklingen-Konfigurationen sind rein passiv und verwenden statische, nicht rotierende Klingen in präzisen Winkeln. Diese Bauweise macht Rasierklingen-Anlagen wartungsarm und kostengünstig, jedoch kann die konzentrierte Reibung zu einer schnellen Wärmeentwicklung an der Klingenschneide führen. Scherschneiden erfordert komplexe parallele Wellen, bei denen männliche und weibliche Kreismesser präzise auf eine seitliche Überlappung (Spanwinkel) und einen minimalen Gegendruck eingestellt werden müssen. Diese Doppelrotationskonstruktion eliminiert die Reibung, da sich die Klingen synchron mit dem Material drehen. Ritzen basiert auf Hochdruck-Pneumatikzylindern, die das Substrat gegen eine spiegelglatte, gehärtete Stahl-Trägerwalze (60–64 HRC) pressen. Dies erfordert eine robuste pneumatische Stabilität und einen stabilen Maschinenrahmen.
Kantenpräsentation und Schneidkontamination
Da Schersysteme das Material durch eine mechanische Scherwirkung sauber durchtrennen, erzeugen sie hochpräzise, rechtwinklige und gratfreie Schnittkanten. Daher sind sie der Industriestandard für die Hochgeschwindigkeits-Papierverarbeitung, bei der Staubansammlungen vermieden werden müssen. Rasierklingensysteme erzeugen makellose Schnittkanten bei dünnen Kunststoffen, können jedoch wulstige Kantenbildung verursachen, wenn die Reibungswärme die Polymermatrix schmilzt. Das Rillenschneiden komprimiert die Kanten während des Quetschvorgangs leicht, was ideal zum Versiegeln oder Binden von ausgefransten Fasern auf losen, porösen Vliesstoffen wie Vliesen und Textilien ist, jedoch auf beschichteten Materialien feine Partikelrückstände erzeugen kann.
Umfassende Vergleichsmatrix zur Auswahl des Schlitzverfahrens
Nachfolgend finden Sie eine detaillierte technische Analyse, die Verarbeitungsbetriebe dabei unterstützt, die Substrateigenschaften mit der optimalen Schneidetechnologie abzustimmen:
| Mechanischer Parameter | Rasierklingen | Scherspaltung (männlich/weiblich) | Punktzahl / Zerquetschen Schlitzen |
|---|---|---|---|
| Primärmechanismus | Statisches, lineares Schneiden unter großem Winkel. | Synchronisierte Doppelrotationsschere. | Vertikale Hochdruckkompression. |
| Optimale Substrate | Flexible Kunststofffolien, dünne Bänder. | Papier, Aluminiumfolie, schwere Laminate. | Vliesstoffe, dicke Textilien, Etiketten. |
| Werkzeugeinrichtungskosten | Extrem niedrig (einfache Klingeneinsätze). | Hoch (Präzisions-Doppelrotationsbearbeitung). | Mäßig (Pneumatikzylinder). |
| Lebensdauerprofil der Klinge | Kurz (Schneller Verschleiß aufgrund ständiger Reibung). | Außergewöhnlich lange Lebensdauer (die Drehbewegung verteilt den Verschleiß). | Mittel (abhängig von den pneumatischen Einstellungen). |
| Komplexität des Umstellungsprozesses | Sehr einfach (manueller/automatisierter Austausch). | Komplex (erfordert eine präzise seitliche Ausrichtung der Klingen). | Einfach (pneumatische Module lassen sich leicht verschieben). |
| Schuttbildung | Minimal bei Folien; hoch bei faserigen Materialien. | Extrem niedrig (makellose, staubfreie Schnitte). | Mittel bis hoch (Erzeugt feine Partikel). |
Welches Schneideverfahren eignet sich am besten für flexible Kunststofffolien?
Kurzzusammenfassung: Die beste Schneidemethode für dünne, nicht verstärkte, flexible Kunststofffolien (wie BOPP, PET, LDPE und PVC) ist Rasiermesserschnitt aufgrund seiner sauberen Schneidleistung und Kosteneffizienz. Für Hochgeschwindigkeits-Produktionslinien, die dickere, elastische, abrasive oder mehrlagige coextrudierte Verpackungsfolien verarbeiten, Rotationsscherenschneiden wird bevorzugt, um Reibungswärme zu minimieren, Kantenwulstfehler zu vermeiden und einen hohen Durchsatz ohne Materialverformung zu gewährleisten.
Verarbeitung von flexiblen Kunststoffverpackungsfolien auf Polymerbasis in einem modernen Schneidemaschine Die sorgfältige Steuerung von Spannung und thermischen Eigenschaften ist unerlässlich. Im Gegensatz zu stabilen, kristallinen Papierfasern reagieren synthetische Kunststoffbahnen (wie biaxial orientiertes Polypropylen, Polyethylen oder Polyolefine) äußerst empfindlich auf reibungsbedingte Temperaturerhöhungen und mechanische Dehnung. Die Wahl des optimalen Schneidverfahrens hängt maßgeblich von der spezifischen Dicke (Stärke), dem Mehrschichtaufbau und der angestrebten Produktionsgeschwindigkeit Ihrer Fertigungslinie ab.
Lassen Sie uns die beiden primären Konfigurationen für die flexible Folienkonvertierung untersuchen:
Wann man das Schneiden mit einem Rasiermesser für Filme wählen sollte
Für Standard-Einschicht-Gieß- oder Blasformverfahren mit dünnen Filmen unter 50 Mikrometern ist das Schneiden mit Rasierklingen hocheffizient. Das scharfe, dünne Profil einer Rasierklinge schneidet Polymere mit minimalem mechanischem Versatz und liefert saubere Kanten bei sehr geringen Investitionskosten. Um Materialfehler durch Klingenverschleiß zu vermeiden, werden in Hochgeschwindigkeitsanlagen häufig zwei Hauptvarianten von Rasierklingen eingesetzt:
- Rasiermesser in der Luft: Die statische Klinge ist zwischen zwei ungestützten Führungsrollen positioniert. Diese Anordnung minimiert den Bahnkontakt und die Reibung und ist daher ideal für hochempfindliche, leicht verkratzbare optische Folien.
- Rasiermesser in der Nut: Das Messer greift in eine gefräste Nut einer speziellen Stützwalze. Diese Konstruktion bietet der sich bewegenden Materialbahn eine stabile strukturelle Unterstützung, verhindert Materialflattern und gewährleistet hochpräzise Schnitte bei elastischen Folien wie LDPE.
Wann sollte man auf Rotationsscherenschneiden für Folien umsteigen?
Bei der Verarbeitung von mehrschichtigen Coextrusionsfolien, laminierten Standbodenbeuteln oder dichten, dickwandigen Barrierefolien stößt das Schneiden mit Rasierklingen an seine Grenzen. Die hohe Reibung beim Vorbeiziehen dichter, abrasiver Polymere an einer stationären Klinge führt zu lokaler Wärmeentwicklung, die sich dem Schmelzpunkt des Polymers annähern kann. Dadurch schmilzt der Folienrand und verfestigt sich zu einer verdickten Wulst, die in der Branche als „Randwulst“ bekannt ist. Dies führt zu ungleichmäßigem Rollenaufwickeln und Teleskopieren. Der Einsatz einer Rotationsscherenanlage verteilt den mechanischen Verschleiß auf rotierende Kreismesser, hält die Temperaturen niedrig, verhindert Randwulstfehler und gewährleistet perfekt rechtwinklige Kanten auch bei hohen Produktionsvolumina.
Die Rolle der Spannungsregelung und der Bahnmechanik beim Hochleistungsschneiden
Die Erzielung einer sauberen Kantentrennung durch die richtige Auswahl von Schneid-, Scher- oder Rillwerkzeugen ist nur ein Teil des Umwandlungsprozesses. Die Gesamtleistung einer industriellen Anlage Schneidemaschine Die Leistung hängt maßgeblich von der Präzision der Spannungsregelung und der Bahnführungssysteme ab. Bei ungleichmäßiger Spannungsverteilung entlang der Maschinenlinien führt selbst die schärfste Messeranordnung zu Betriebsstörungen.
Moderne Verarbeitungsanlagen nutzen eine ausgeklügelte Zweiachsen-Regelung mit geschlossenem Regelkreis zur Steuerung der Spannungsprofile:
- Entspannungsspannungsregelung: Hochpräzise Wägezellen oder Ultraschallsensoren überwachen permanent Durchmesser und Trägheit der Masterwalze und passen pneumatische Lamellenbremsen oder regenerative AC-Servoantriebe an, um eine konstante Bahnspannung beim Abwickeln der Walze zu gewährleisten. Dadurch wird verhindert, dass Bahnfalten in die Schneidzone gelangen.
- Differential-Rücklaufwellensysteme: Nach dem Schneiden wird das Material auf mehrere unabhängige Kerne gewickelt. Hochwertige Maschinen verwenden spezielle Differenzialreibungswellen oder Gleitwellen. Diese Systeme wenden einen kontrollierten Luftdruck auf die Reibringe an, wodurch die einzelnen Kerne leicht gleiten und sich an geringfügige Materialdickenschwankungen anpassen können. So wird eine gleichmäßige Spannung auf jeder Rolle gewährleistet.
Wenzhou Jinyuan Machinery: Entwicklung fortschrittlicher Lösungen für die Weiterverarbeitung und das Schneiden
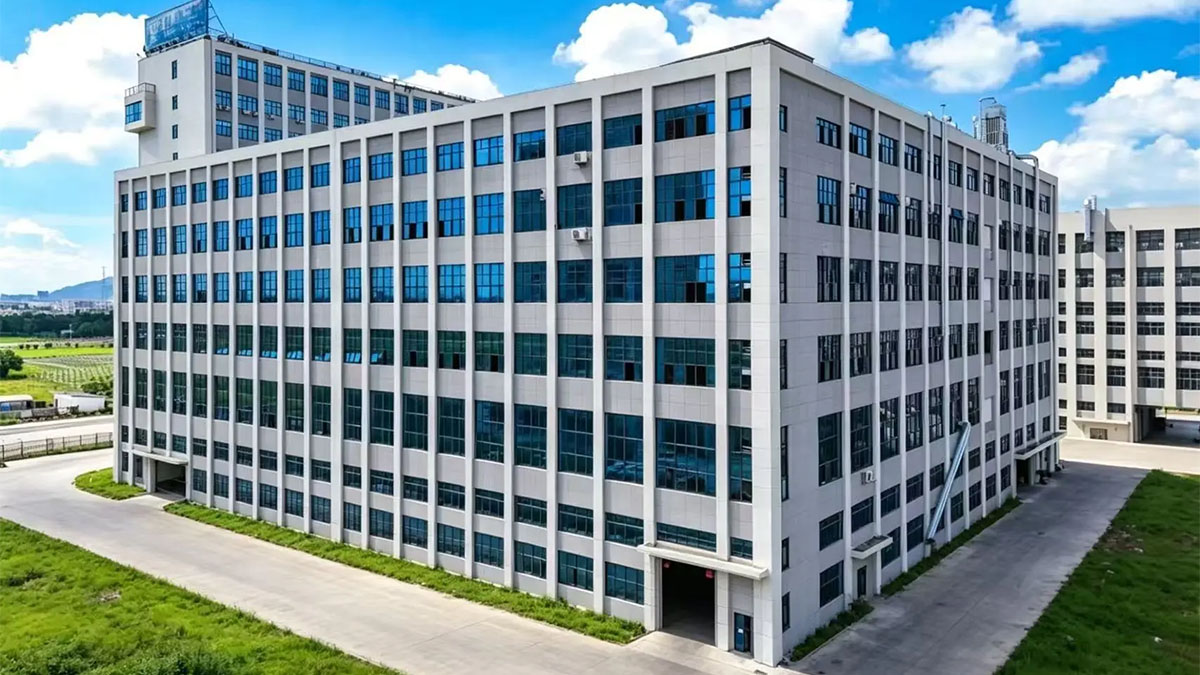
Die Entwicklung von industriellen Fertigungsanlagen, die in der Lage sind, Toleranzen im Mikrobereich unter kontinuierlichen, hochvolumigen Produktionsabläufen einzuhalten, erfordert fundiertes technisches Fachwissen. Wenzhou Jinyuan Mechanical Technology Co., Ltd.Unser Unternehmen mit Sitz in Wenzhou, Provinz Zhejiang, China, ist weltweit führend in der Herstellung von Anlagen zum Konfektionieren, Schneiden und Aufwickeln von Papier. Unsere moderne Infrastruktur umfasst eine hochmoderne Produktionshalle mit über 3.000 Quadratmetern Fläche, die optimal für fortschrittliche Forschung und Entwicklung, präzise Montage und strenge Qualitätskontrollen ausgestattet ist.
Unsere operative Stärke basiert auf einem hochqualifizierten Team von fast 70 Fertigungsfachkräften, die von einem Elite-Ingenieurteam aus 11 leitenden technischen Ingenieuren und 6 Spezialisten für Forschung und Entwicklung unterstützt werden. Dank dieser gebündelten Ingenieurkompetenz ist Jinyuan Machinery in der Lage, stabile, benutzerfreundliche und systematische Verarbeitungslösungen zu entwickeln, zu fertigen und anzupassen, die optimal auf die spezifischen Anforderungen unserer globalen Kunden hinsichtlich Substrathandhabung, Materialverhalten und Verarbeitungsgeschwindigkeit abgestimmt sind.
Das Engagement von Jinyuan Machinery für Sicherheit, mechanische Langlebigkeit und Betriebseffizienz wird durch unsere strikte Einhaltung internationaler Fertigungsstandards, einschließlich vollständiger CE- und ISO-ZertifizierungenNeben einem umfassenden Portfolio an firmeneigenen technischen Patenten bietet Jinyuan leistungsstarke Maschinen für Ihre Produktionsanlagen. Ob Sie eine eigenständige Hochgeschwindigkeits-Folienschneideanlage, eine automatisierte Kernschneideanlage oder eine vollständig kundenspezifische, integrierte Materialverarbeitungsanlage benötigen – Jinyuan liefert Hochleistungsmaschinen, die die Effizienz und langfristige Rentabilität Ihres Werks optimieren.
Häufig gestellte Fragen (FAQ)
Frage 1: Wie oft müssen Rasierklingen beim Schneiden flexibler Folien gewechselt werden?
Die Lebensdauer von Rasierklingen hängt stark von der Abrasivität der Folie, der Verarbeitungsgeschwindigkeit und der Beschichtung des Klingenmaterials (z. B. Keramik oder Wolframkarbid) ab. Standard-Stahlklingen müssen bei abrasiven oder stark gefüllten Folien unter Umständen alle paar Stunden ausgetauscht werden, um saubere Schnitte zu gewährleisten. Um Produktionsausfälle zu vermeiden, können moderne, automatisierte Schneidemaschinen mit indexierbaren Klingenhaltern ausgestattet werden, die die Bahn automatisch auf einen frischen, scharfen Klingenabschnitt umlegen, ohne die Produktion zu unterbrechen.
Frage 2: Was ist die Hauptursache für verschachtelte Walzen nach dem Schneiden auf einer Doppelreibungswelle?
Verflechtungen entstehen, wenn frisch geschnittene Streifen seitlich verrutschen und sich um benachbarte Kerne wickeln. Typische Ursachen hierfür sind unzureichende Bahnspannung vor dem Schneiden, eine falsche Ausrichtung der Schneidmesser oder eine mangelhafte Bahnführung. Der Einsatz eines fortschrittlichen automatischen Bahnführungssystems mit Ultraschall-Kantensensoren vor der Schneidleiste gewährleistet, dass das Material exakt entlang seiner vorgesehenen linearen Linie geführt wird.
Frage 3: Kann eine einzige industrielle Schneidemaschine sowohl Schneid- als auch Scherenschneidoptionen beinhalten?
Ja, absolut. Jinyuan Machinery ist spezialisiert auf die Herstellung vielseitiger, multifunktionaler Maschinenlinien mit schnell wechselbaren Kombinationsschneidleisten. Dank dieses modularen Systems können Bediener innerhalb weniger Minuten zwischen einer Schneidvorrichtung mit Rasierklinge und einer Rotationsschere wechseln. So kann eine einzige Maschine sowohl dünne Verpackungsfolien als auch dickere Papiere oder Folien effizient verarbeiten.
Frage 4: Warum entsteht beim Anritzen/Quetschschneiden mehr Staub als beim Scheren oder Schneiden mit einer Rasierklinge?
Das Rillenschneiden nutzt hohen vertikalen Druck, um das Substratmaterial gegen eine gehärtete Ambosswalze zu komprimieren und zu brechen. Bei faserigen Materialien wie dickem Karton oder beschichteten Vliesstoffen wird durch diese Kompression ein mikroskopischer Anteil der umgebenden Fasern pulverisiert, anstatt sie sauber zu trennen. Dadurch entstehen feine Partikel. Für Anwendungen, bei denen die Minimierung von Staub Priorität hat, wird der Umstieg auf ein Doppelrotationsscherensystem dringend empfohlen.
Optimieren Sie Ihre Längsteilanlage mit Präzisionstechnik
Maximieren Sie Ihren Produktionsdurchsatz und vermeiden Sie Kantenfehler. Wenzhou Jinyuan Mechanical Technology Co., Ltd. entwickelt für Sie eine maßgeschneiderte, benutzerfreundliche Schneid- und Aufwickelanlage, die exakt auf Ihre Material- und Produktionsgeschwindigkeitsanforderungen abgestimmt ist.