 Nehmen Sie umgehend Kontakt auf.


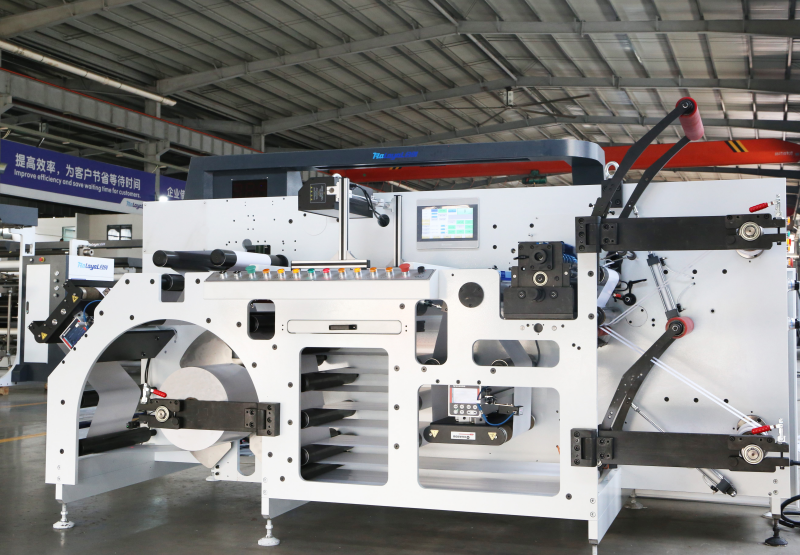
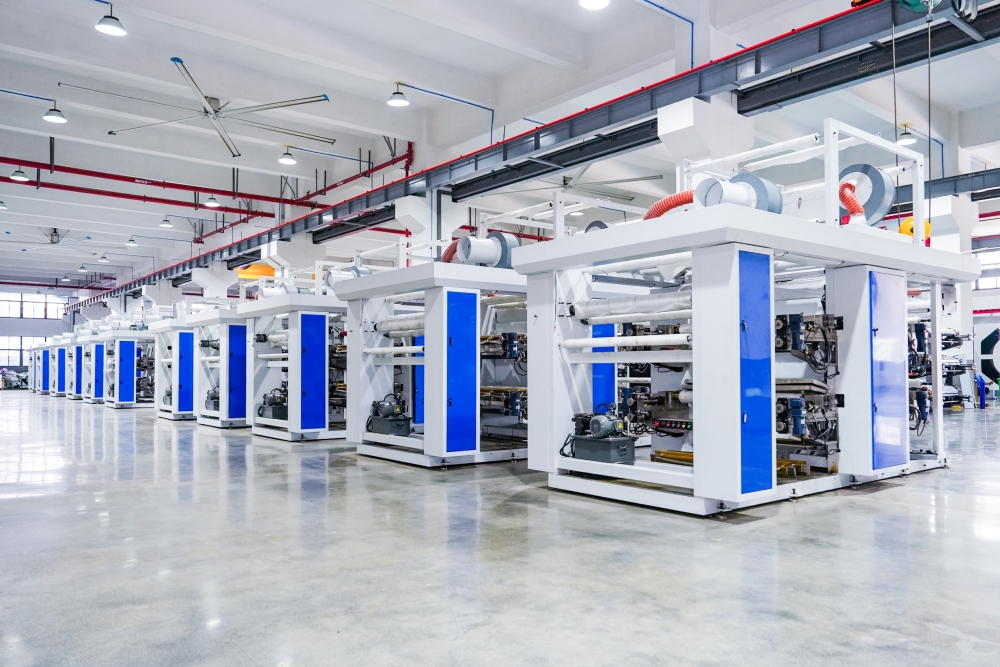
In der schnelllebigen Welt der industriellen Fertigung ist ein Hochleistungssystem unerlässlich. Flexodruckmaschine(FlexodruckDiese Technologie bildet das Rückgrat der Hochgeschwindigkeits-Rolle-zu-Rolle-Verpackungsproduktion. Dank flexibler Fotopolymerplatten und niedrigviskoser Farben ermöglicht sie Herstellern, gestochen scharfe, brillante Designs auf einer unglaublich breiten Palette von Substraten zu drucken – von dünnen Kunststofffolien und Aluminiumfolien bis hin zu dicker Wellpappe und Kraftpapier. Da die globalen Märkte immer kürzere Lieferzeiten und nachhaltige Verpackungslösungen fordern, sind moderne Flexodruckmaschinen mit integrierten Präzisionsschneid- und Aufwickelsystemen zu unverzichtbaren Komponenten für maximale Produktionseffizienz und herausragende Druckqualität geworden.
Inhaltsverzeichnis
- 1. Was ist Flexodruck und wie funktioniert er?
- 2. Worin besteht der Unterschied zwischen Flexo- und Offsetdruck?
- 3. Warum wird Flexodruck für Verpackungen bevorzugt?
- 4. Was ist eine Aniloxwalze im Flexodruck?
- 5. Fortschrittliche Weiterverarbeitungslösungen: Integration von Schneiden, Aufwickeln und Flexodruck
- 6. Umfassender technischer Vergleich (Datentabelle)
- 7. Häufig gestellte Fragen (FAQ)
Was ist Flexodruck und wie funktioniert er?
Direkte Antwort:Flexodruck Flexodruck ist ein Rotationsdruckverfahren, bei dem flexible Fotopolymer-Reliefplatten um rotierende Zylinder gewickelt werden. Dabei wird eine kontrollierte Farbschicht von einer Farbwalze auf eine lasergeätzte Keramikplatte übertragen.AniloxwalzeDie Beschichtung bedeckt dann gleichmäßig die erhabenen Elemente der Druckplatte. Schließlich wird das Substrat zwischen Plattenzylinder und Gegendruckzylinder gepresst, wodurch das Bild in Sekundenschnelle und mit hoher Geschwindigkeit übertragen wird.
Um die technische Meisterleistung hinter einem modernen FlexodruckmaschineMan muss es als kontinuierliches, synchronisiertes System betrachten. Im Gegensatz zum Bogenoffsetdruck ist der Flexodruck von Natur aus ein Rollenoffsetverfahren. Das bedeutet, dass das Rohmaterial von einer massiven Abwickelstation zugeführt, mit rasanter Geschwindigkeit durch mehrere Farbstationen geführt, sofort getrocknet und anschließend an einer Aufwickelstation gleichmäßig aufgefangen wird.
Das Ganze Flexodruck Der Prozess beruht auf vier Kernkomponenten, die in absoluter struktureller Harmonie zusammenarbeiten:
- Das Farbsystem: Dies kann ein einfaches Zweiwalzensystem (Farbwalze und Aniloxwalze) oder ein hochmodernes, geschlossenes Rakelkammersystem umfassen. Die Kammer versiegelt die Farbe, verhindert deren Verdunstung und gewährleistet einen äußerst gleichmäßigen Farbauftrag auf der Aniloxwalze.
- Die Aniloxwalze: Dieser Zylinder, der als Herzstück der Maschine gilt, ist mit Millionen mikroskopisch kleiner Zellen bedeckt, die präzise Tintenmengen dosieren.
- Der Plattenzylinder: Diese Halterung hält die flexible Fotopolymerplatte. Das zu druckende Bild oder der Text wird erhaben über die nicht zu druckenden Bereiche gedruckt, ähnlich wie bei einem handelsüblichen Gummistempel, jedoch mit Toleranzen im Mikrometerbereich.
- Der Abdruckzylinder: Eine massive, ultra-glatte Stahlwalze, die einen präzisen Druck ausübt („Kiss“-Abdruck), um das Substrat gegen die Druckplatte zu drücken und so einen sauberen Farbtransfer ohne Materialverformung zu gewährleisten.
Der schrittweise Flexodruckmechanismus
Wenn die Produktionslinie aktiv ist, führt die Maschine die folgenden Schritte tausende Male pro Minute aus:
- Tintendosierung: Die Farbwanne oder die geschlossene Kammer versorgt die rotierende Aniloxwalze mit Farbe. Eine Rakel entfernt überschüssige Farbe von der Oberfläche, sodass die Farbe nur in den gravierten Zellen verbleibt.
- Farbübertragung auf die Platte: Während die Aniloxwalze gegen den Plattenzylinder rollt, nehmen die erhabenen Oberflächen der Fotopolymerplatte die Tinte aus den Zellen auf.
- Der Druckeindruck: Das Substrat (z. B. PE-Folie oder Kraftpapier) wird durch den Spalt zwischen Plattenzylinder und Gegendruckzylinder geführt. Der Gegendruckzylinder übt genau die richtige Kraft aus, um die Farbe sauber zu übertragen.
- Trocknung und Aushärtung: Das nasse Substrat durchläuft sofort ein intensives Trocknungssystem – entweder Heißlufttrockner, Infrarot- (IR-)Systeme oder Ultraviolett- (UV-)Härtungslampen. Dadurch härtet die Tinte sofort aus, bevor das Material die nächste Farbstation oder die letzte Aufwickelmaschine erreicht.
Worin besteht der Unterschied zwischen Flexo- und Offsetdruck?
Direkte Antwort: Der Hauptunterschied liegt in der Plattenstruktur und der Farbübertragungsmethode. Flexodruck verwendet erhabene, flexible Platten und flüssige, schnell trocknende Farben, die direkt auf eine kontinuierliche Materialbahn aufgetragen werden. Im Gegensatz dazu Offsetdruck Dabei werden flache Metallplatten verwendet, auf denen die Farbe zunächst auf ein Gummituch übertragen wird (Offsetdruck), bevor sie auf einzelne Papierbögen gelangt. Hierfür werden dicke, ölbasierte Farben verwendet.
Bei der Planung einer Verpackungslinie ist die Wahl zwischen Flexodruckmaschine und Offsetdruckmaschine eine der wichtigsten Entscheidungen für einen Hersteller. Beide Technologien bieten hervorragende Qualität, unterscheiden sich jedoch deutlich in ihren Betriebsparametern, der Materialverträglichkeit und den Kostenstrukturen.
1. Substratflexibilität und Materialanpassung
Der Flexodruck ist unbestritten der König der Substratvielfalt. Da die Fotopolymerplatten weich und flexibel sind, passen sie sich schonend unebenen, porösen oder nicht saugfähigen Oberflächen an. Dadurch eignet sich der Flexodruck ideal für Kunststofffolien (LDPE, HDPE, BOPP, PET), Vliesstoffe, dicke Wellpappe und Metallfolien.
Der Offsetdruck hingegen ist sehr restriktiv. Er ist grundsätzlich für flache, glatte Papierprodukte und hochwertigen Karton konzipiert. Der Versuch, dünne, dehnbare Kunststofffolien durch eine herkömmliche Bogenoffsetdruckmaschine zu führen, ist praktisch unmöglich, ohne erhebliche Passerfehler und Materialverzug zu verursachen.
2. Tinten, Aushärtung und Umweltverträglichkeit
Die in diesen beiden Verfahren verwendeten Farbprofile sind völlig unterschiedlich. Flexodruckmaschinen verwenden hochflüssige, niedrigviskose Farben, die durch Verdunstung oder Strahlung nahezu sofort trocknen. Dazu gehören wasserbasierte Farben (die aufgrund ihrer Umweltfreundlichkeit besonders für Lebensmittelverpackungen geeignet sind), lösemittelbasierte Farben (für Industriekunststoffe) und UV-härtende Farben.
Der Offsetdruck verwendet extrem dickflüssige, pastöse, ölbasierte Druckfarben. Diese Farben benötigen aufgrund von Absorption und Oxidation deutlich länger zum Trocknen und Aushärten. Daher sind spezielle Pulversprays erforderlich, um ein Verkleben der Druckbögen im Ausgabestapel zu verhindern. Für die Herstellung von Lebensmittelverpackungen in großen Mengen bieten die wasserbasierten und UV-fähigen Flexodruckverfahren eine wesentlich sicherere und geruchsneutrale Alternative.
3. Produktionsgeschwindigkeit, Auflagenlängen und ROI
Aus Sicht der Rentabilität (ROI) bietet der Offsetdruck geringere Vorproduktionskosten, da flache Aluminium-Offsetplatten relativ kostengünstig herzustellen sind. Dadurch eignet sich Offsetdruck hervorragend für kleine bis mittlere Auflagen von Büchern, Broschüren und hochwertigen Kosmetikverpackungen.
Für die kontinuierliche Massenproduktion ist der Rollenflexodruck dem Offsetdruck jedoch weit überlegen. Flexodruckmaschinen arbeiten mit extrem hohen Geschwindigkeiten (oft über 300 bis 400 Meter pro Minute) und können über Millionen von Laufmetern ununterbrochen laufen. Da der Flexodruck Endlosrollen verarbeitet, lässt er sich zudem direkt in Hochgeschwindigkeits-Weiterverarbeitungsmaschinen wie Schneid- und Aufwickelmaschinen sowie Stanzmaschinen integrieren, wodurch Zwischenschritte vollständig entfallen.
Warum wird Flexodruck für Verpackungen bevorzugt?
Direkte Antwort: Der Flexodruck wird für Verpackungen bevorzugt, weil er eine unübertroffene Vielfalt an Substraten unterstützt, bei extremen Bahngeschwindigkeiten arbeitet, lebensmittelechte, wasserbasierte Farben verwendet und sich nahtlos in nachgelagerte Verarbeitungsanlagen wie Schneid- und Aufwickelmaschinen integrieren lässt, um den Produktionsdurchsatz zu maximieren und die Stückkosten zu senken.
Der globale Verpackungssektor – von flexiblen Beuteln über Schrumpfschläuche und Wellpappkartons bis hin zu Lebensmittelverpackungen und Selbstklebeetiketten – wächst rasant. Innerhalb dieses Bereichs hat sich die Flexodruckmaschine als absoluter Branchenstandard etabliert. Es gibt mehrere strukturelle Gründe, warum moderne Verpackungshersteller dem Flexodruck gegenüber alternativen Druckverfahren den Vorzug geben:
Unübertroffene Anpassungsfähigkeit an flexible Materialien
Moderne Verpackungen erfordern Materialien, die Waren schützen, die Haltbarkeit verlängern und das Gewicht minimieren. Dies hat zur weitverbreiteten Verwendung von Mehrschichtlaminaten, Polymerfolien und Aluminiumbarrieren geführt. Eine Flexodruckmaschine verarbeitet diese anspruchsvollen, elastischen und porenfreien Materialien problemlos. Der schonende Andruck („Kiss-Effekt“) verhindert, dass sich dünne Folien während des Druckvorgangs dehnen oder verformen, und sorgt so für präzise Passgenauigkeit und eine exakte Designgeometrie auch bei hohen Auflagen.
Nahtlose Inline-Konvertierungsintegration
In der modernen industriellen Fertigung ist die Konsolidierung von Arbeitsabläufen der Schlüssel zur Rentabilität. Flexodruckmaschinen werden als modulare Bahnsysteme konzipiert. Dadurch können Verarbeiter eine einzige, hocheffiziente Inline-Produktionslinie aufbauen, in der das Rohmaterial abgewickelt, mehrfarbig bedruckt, oberflächenbehandelt (mittels Corona-Behandlung), lackiert, gestanzt, geschnitten und in einem kontinuierlichen Arbeitsgang zu fertigen Produktrollen aufgewickelt wird. Dies eliminiert den Arbeitsaufwand, den Lagerplatz und das Risiko von Materialbeschädigungen, die mit dem Transport großer Rollen zwischen einzelnen Maschinen verbunden sind.
Hervorragendes Umweltprofil für Lebensmittel- und Medizinqualitäten
Angesichts der weltweit verschärften Vorschriften zu flüchtigen organischen Verbindungen (VOCs) und chemischer Migration in Konsumgütern müssen Verpackungslinien strenge Sicherheitsrichtlinien einhalten. Flexodruckmaschinen eignen sich hierfür hervorragend, da sie moderne wasserbasierte Farbformulierungen und VOC-freie UV/LED-Härtungssysteme optimal unterstützen. Dadurch ist diese Technologie die erste Wahl für flexible Lebensmittelverpackungen, pharmazeutische Beutel und Babypflegeprodukte, bei denen chemische Verunreinigungen strengstens verboten sind.
Enorme Kosteneffizienz bei großen Auflagen
Die anfänglichen Kosten für die Herstellung von Fotopolymerplatten und die Einrichtung einer Flexodruckmaschine sind zwar höher als beim Digitaldruck, die Grenzkosten pro Druckvorgang sinken jedoch mit steigender Auflage drastisch. Digitaldruck wird bei großen Auflagen unerschwinglich und zu langsam, während Flexodruckmaschinen von der kontinuierlichen Produktion großer Stückzahlen profitieren. Moderne Plattenmaterialien halten Millionen von Drucken stand, bevor sie verschleißen, und gewährleisten so eine makellose Druckqualität vom ersten bis zum millionsten Meter.
Was ist eine Aniloxwalze im Flexodruck?
Direkte Antwort: Eine Aniloxwalze ist ein präzisionsgefertigter Zylinder, typischerweise aus Stahl oder Aluminium mit einer harten Keramikbeschichtung, dessen Oberfläche mit Millionen mikroskopisch kleiner geometrischer Zellen lasergraviert ist. Ihre einzige Funktion besteht darin, eine exakte und gleichmäßige Tintenmenge auf die flexible Fotopolymer-Druckplatte aufzutragen.
Ohne die AniloxwalzeDer moderne Flexodruck würde die nötige Präzision vermissen, um mit Offset- oder Tiefdruck zu konkurrieren. Die Aniloxwalze ist der entscheidende Faktor für die Qualität jeder Flexodruckmaschine. Gibt die Walze zu viel Farbe ab, kommt es zu starkem Verschmieren, Ausbluten und einem Problem, das als Farbverläufe bekannt ist. Punktgewinn (Dabei dehnen sich die Rasterpunkte aus, wodurch Bilder dunkel und unscharf erscheinen). Wird zu wenig Tinte abgegeben, wirken die Grafiken blass, schwach und uneinheitlich.
Anatomie und wichtigste technische Spezifikationen der Aniloxwalze
Um eine Aniloxwalze für eine bestimmte Verpackungsanwendung zu optimieren, betrachten Druckingenieure drei entscheidende Kennzahlen:
- Zellenzahl (Zeilenraster / LPI): Dies bezieht sich auf die Anzahl der Zellen pro Zoll (oder Zentimeter), die in die Walzenoberfläche eingraviert sind. Die LPI-Werte reichen von niedrigen Werten (z. B. 200 LPI für starke, deckende Farbschichten oder weiße Grundierungen) bis zu extrem hohen Werten (z. B. 1000–1200 LPI für feine fotografische Details, sanfte Farbverläufe und scharfe Mikrotexte).
- Zellvolumen (BCM): Das Zellvolumen, gemessen in Milliarden Kubikmikron pro Quadratzoll (Milliarden Kubikmikron pro Quadratzoll), definiert die tatsächliche Kapazität der Zellen zur Farbaufnahme. Höhere BCM-Werte bedeuten einen dickeren Farbauftrag auf der Druckplatte, was für kräftige Volltonfarben notwendig, aber für feine Prozessgrafiken ungeeignet ist.
- Gravurwinkel: Die geometrische Anordnung der Zellen relativ zur Walzenachse. Obwohl 30-Grad- und 45-Grad-Winkel existieren, ist der Industriestandard überwiegend ein 60-Grad-SechseckmusterDieses Layout nutzt eine maximale Anzahl von Zellen auf einer gegebenen Fläche, wodurch eine gleichmäßige Farbverteilung gewährleistet und unerwünschte Musterbildung im Enddruck (Moiré-Effekt) vermieden wird.
Wartung und Konservierung von Präzisionszellen
Da die Zellen einer Keramik-Aniloxwalze mit hoher LPI mikroskopisch klein sind, reagieren sie äußerst empfindlich auf Verstopfungen und Beschädigungen. Eingetrocknete Farbreste können diese Zellen mit der Zeit leicht verstopfen, das BCM-Volumen der Walze dauerhaft verändern und die Farbkonsistenz beeinträchtigen. Moderne Produktionsstätten für flexible Verpackungen setzen daher strenge Wartungsprotokolle ein und nutzen automatisierte Ultraschallreinigungssysteme, chemische Waschzyklen oder spezielle Natronlauge-/Laserstrahlanlagen, um die Zellen sauber zu halten und einen Betrieb mit präzisen Toleranzen zu gewährleisten.
Fortschrittliche Weiterverarbeitungslösungen: Integration von Schneiden, Aufwickeln und Flexodruck
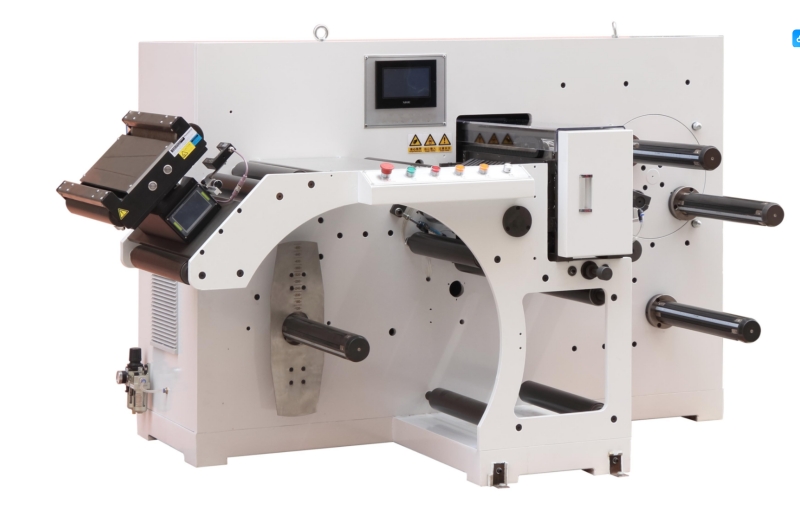
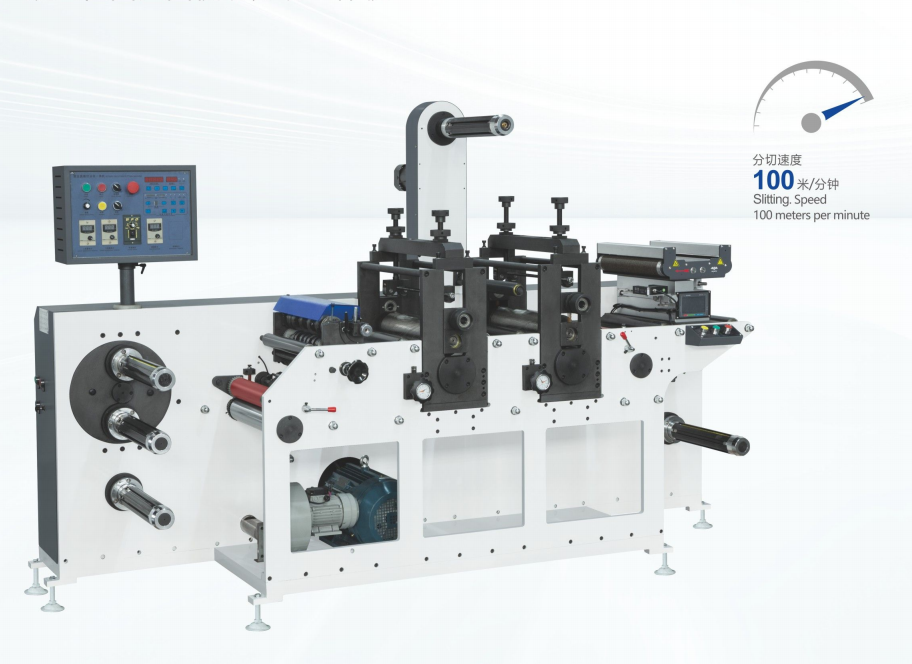
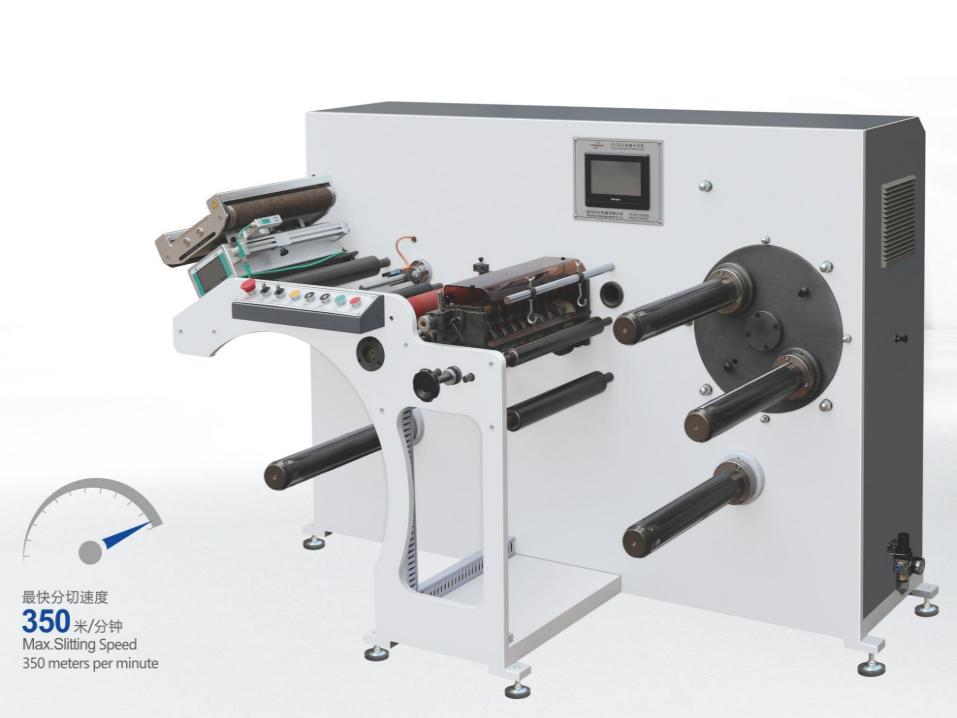
Für Verpackungshersteller, die echte globale Wettbewerbsfähigkeit anstreben, ist die Druckmaschine nur ein Teil des Ganzen. Um maximale Effizienz zu erreichen, ist ein optimierter Weiterverarbeitungsprozess unerlässlich – und genau hier spielen hochwertige Verarbeitungsmaschinen eine entscheidende Rolle. Eine Hochgeschwindigkeits-Flexodruckmaschine produziert riesige, breite Materialrollen (sogenannte Master- oder Mutterrollen) in unglaublichen Geschwindigkeiten. Endverbraucher und automatisierte Verpackungslinien erwarten jedoch, dass diese Materialien präzise auf individuelle Breiten zugeschnitten und auf kleinere, eng gewickelte und perfekt gespannte Kerne aufgewickelt werden.
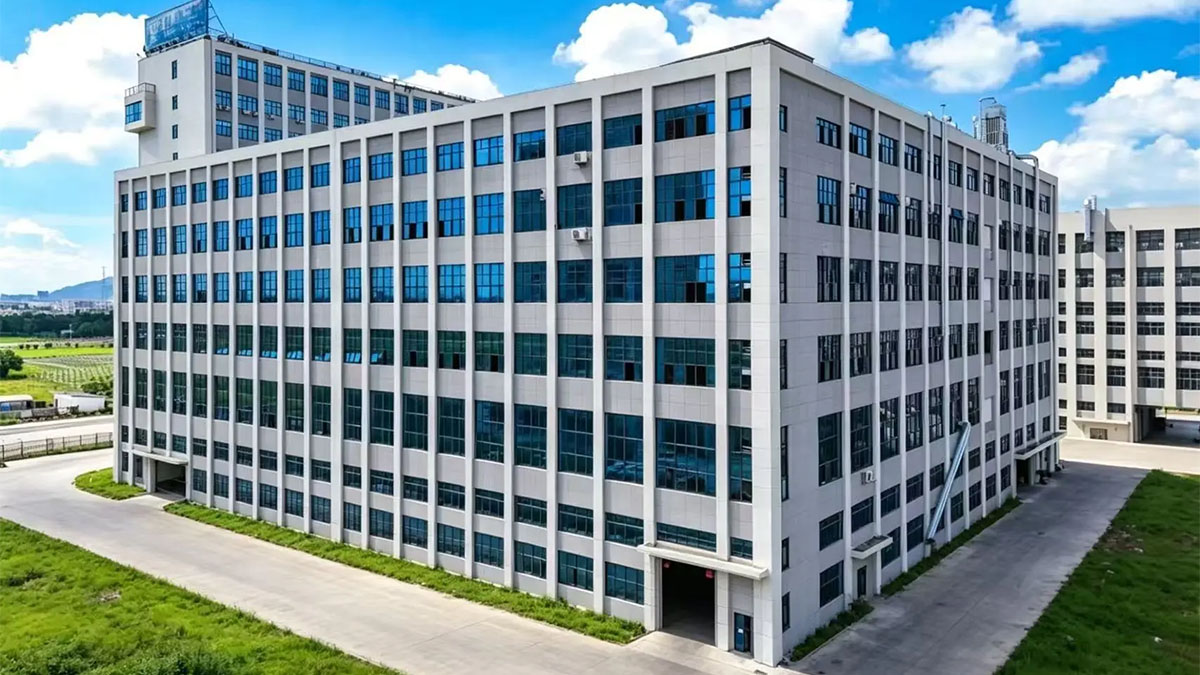
Hier kommt die technische Expertise professioneller Ausrüstungsanbieter wie zum Tragen. Wenzhou Jinyuan Mechanical Technology Co., Ltd. Jinyuan Machinery mit Sitz in Wenzhou, Provinz Zhejiang, China, ist ein moderner Anbieter von Schneid- und Wickelmaschinenlösungen, der technische Forschung und Entwicklung, fortschrittliche Fertigung und weltweiten Vertrieb vereint. In unserer hochmodernen Produktionshalle mit über 3.000 Quadratmetern Fläche entwickeln wir benutzerfreundliche, stabile und kundenspezifische Systemlösungen, die exakt auf die jeweiligen Produktionsanforderungen zugeschnitten sind.
Durch die Kombination von hochpräzisen Schneid- und Aufwickelmaschinen mit leistungsstarken Flexodruckmaschinen eröffnen sich Produktionsstätten bedeutende Wettbewerbsvorteile:
- Makelloses Bahnspannungsmanagement: Dünne, flexible Folien wie BOPP oder Laminatfolien reagieren sehr empfindlich auf Spannungsschwankungen. Das Ingenieurteam von Jinyuan Machinery – bestehend aus elf technischen Ingenieuren und sechs Kernspezialisten aus Forschung und Entwicklung – zeichnet sich durch die Implementierung fortschrittlicher, geschlossener Spannungsregelungssysteme aus, die ein Dehnen, Falten oder Verrutschen des Materials beim Hochgeschwindigkeitsaufwickeln verhindern.
- Strenge Einhaltung von Sicherheits- und Normenstandards: Das komplette Fertigungsportfolio von Jinyuan Machinery umfasst mit Stolz die gesamte Bandbreite an Produkten. CE- und ISO-Zertifizierungen Neben zahlreichen technischen Patenten gewährleistet dies, dass jede in Ihrer Produktionshalle eingesetzte Schwermaschine strengen internationalen Standards für Sicherheit, Stabilität und Betriebseffizienz entspricht.
- Kundenspezifische Systementwicklung: Keine zwei Produktionshallen sind gleich. Ob Ihr Prozess individuelle Schnittbreiten für präzises Etikettieren, robustes Aufwickeln für starre Kartonagen oder Hochgeschwindigkeitsverarbeitung für flexible Beutel erfordert – spezialisierte Ingenieursleistungen gewährleisten, dass Ihre Weiterverarbeitungsanlagen perfekt auf die Ausgabegeschwindigkeit und Kapazität Ihrer Premium-Flexodruckmaschine abgestimmt sind.
Umfassender technischer Vergleich: Flexo-, Offset- und Digitaldrucksysteme
Um Industrieplanern, Einkaufsleitern in Fabriken und SEO-orientierten Forschungsteams fundierte Entscheidungen zu ermöglichen, bietet die folgende Tabelle eine umfassende Aufschlüsselung, in der eine Rollen-Flexodruckmaschine mit Bogenoffset- und industriellen digitalen Tintenstrahldruckmaschinen anhand wichtiger Fertigungskennzahlen verglichen wird.
| Betriebskennzahl | Flexodruckmaschine | Offsetdruckmaschine | Industrielle Digitalpresse |
|---|---|---|---|
| Substratkompatibilität | Nahezu unbegrenzt (Folien, Kunststoffe, Papier, Hartkarton) | Streng beschränkt auf flaches, glattes Papier, Karten und ausgewählte leichte Kartons | Eingeschränkt; erfordert spezielle Deckbeschichtungen auf nicht porösen Filmen |
| Durchschnittliche Produktionsgeschwindigkeit | Sehr hoch (300 - 500+ Meter pro Minute; kontinuierliche Bahn) | Hoch (10.000 - 18.000 Bogen pro Stunde; Einzelbogen-Einzug) | Niedrig bis mittel (maximal 30 - 150 Meter pro Minute) |
| Primärtintenformulierungen | Flüssige Tinten auf Wasserbasis, auf Lösungsmittelbasis, UV- und LED-härtend | Schwere, hochviskose, ölbasierte Pastenfarben und traditionelle Pasten | Flüssige elektrofotografische Tinten oder spezielle Tintenstrahlflüssigkeiten |
| Kosten für Druckvorstufe und Plattenherstellung | Mittel bis hoch (Photopolymerplatten und Montagebänder erforderlich) | Niedrig (Extrem wirtschaftliche flache Aluminium-CTP-Platten) | Zero (Komplett plattenlos; digitale Dateidaten werden direkt übertragen) |
| Optimale wirtschaftliche Lauflänge | Enormes Volumen (Lange Strecken, Millionen von Laufmetern pro Auftrag) | Mittleres bis großes Auflagenvolumen (Festblattlayouts, Printpublikationen) | Kurzfristig bis variabel (Druck auf Abruf, variable Tracking-Daten) |
| Weiterverarbeitung | Hervorragende Inline-Integration (Schneiden, Stanzen, Laminieren) | Offline-Prozess (Erfordert Nachdrucktransport in separate Zeilen) | Hauptsächlich offline oder netznah aufgrund erheblicher Geschwindigkeitsunterschiede |
Häufig gestellte Fragen (FAQ)
Frage 1: Kann eine Flexodruckmaschine eine fotografische Druckqualität in hoher Auflösung erzielen?
A: Ja. Während der historische Flexodruck auf einfache Linienzeichnungen beschränkt war, nutzen moderne HD-Flexodruckmaschinen fortschrittliche, digital laserabgetragene Fotopolymerplatten, hochpräzise Servoantriebe und Keramik-Rasterwalzen mit extrem hoher Auflösung (bis zu 1200 LPI). Dadurch kann das System komplexe Tonwertverläufe, scharfe Lichter und feinste Prozessgrafiken in einer Qualität reproduzieren, die mit Tief- und Offsetdruck vergleichbar ist – und das bei gleichzeitig hohen Bahngeschwindigkeiten.
Frage 2: Was versteht man unter „Punktzuwachs“ im Flexodruck, und wie kann dieser minimiert werden?
A: Punktzunahme ist ein natürliches Phänomen, bei dem sich die einzelnen mikroskopischen Rasterfarbpunkte beim Übertragen von der flexiblen Platte auf das sich bewegende Substrat unter physikalischer Kompression vergrößern. Sie lässt sich minimieren, indem der Anpressdruck („Kiss-Effekt“) auf das absolute Minimum reduziert wird, Aniloxwalzen mit höherer LPI und kleinerem Zellvolumen (BCM) verwendet werden, die richtige Farbviskosität eingehalten wird und harte, hochdichte Plattenklebebänder zur Dämpfung unnötiger mechanischer Vibrationen eingesetzt werden.
Frage 3: Wie beeinflusst die Spannungsregelung die Qualität des Rolle-zu-Rolle-Drucks und der Weiterverarbeitung?
A: Bei Bahnverarbeitungsmaschinen wird das Material kontinuierlich durch das System gezogen. Ist die Spannung zu gering, driftet die Bahn seitlich ab, was zu starken Farbabweichungen (schlechter Passergenauigkeit) oder Faltenbildung führt. Ist die Spannung zu hoch, dehnen sich elastische Materialien wie PE oder dünne Folien während des Druckvorgangs aus; nach dem Aufwickeln und Entspannen verzieht sich das gesamte Druckmotiv und zieht sich zusammen. Präzise, geschlossene Spannungsregelungssysteme, wie sie beispielsweise von Jinyuan Machinery entwickelt werden, nutzen Mehrpunkt-Tänzerrollen und Kraftmessdosen, um eine gleichmäßige Bahnführung während des gesamten Druckvorgangs zu gewährleisten.
Frage 4: Warum sind CE- und ISO-Zertifizierungen beim Kauf von Schneid- und Aufwickelmaschinen so wichtig?
A: Industrielle Fertigungsumgebungen arbeiten mit extremen mechanischen Kräften und hohen linearen Geschwindigkeiten. Die CE-Zertifizierung garantiert, dass die Maschinen die strengen europäischen Gesundheits-, Sicherheits- und Umweltschutzstandards erfüllen (z. B. verriegelbare Schutzvorrichtungen und Not-Aus-Systeme). Die ISO-Zertifizierung gewährleistet, dass das Werk einheitliche, weltweit geprüfte Qualitätsmanagementprozesse anwendet und somit jede ausgelieferte Maschine über langlebige Bauteile, stabile Elektronik und gleichbleibende Leistung verfügt.
Optimieren Sie Ihre Verpackungsproduktionslinie mit Expertenlösungen für die Weiterverarbeitung.
Die Investition in eine erstklassige Flexodruckmaschine ist nur der erste Schritt. Um wirklich hohe Durchsatzraten und makellose Rollenqualität zu erzielen, benötigt Ihre Produktionslinie stabile, präzisionsgefertigte Schneid- und Aufwickelmaschinen für die Weiterverarbeitung.
Wenzhou Jinyuan Mechanical Technology Co., Ltd. bietet CE- und ISO-zertifizierte, patentgeschützte Umrüstungslösungen, die exakt auf die technischen Anforderungen Ihrer Fabrik zugeschnitten sind.