 Nehmen Sie umgehend Kontakt auf.


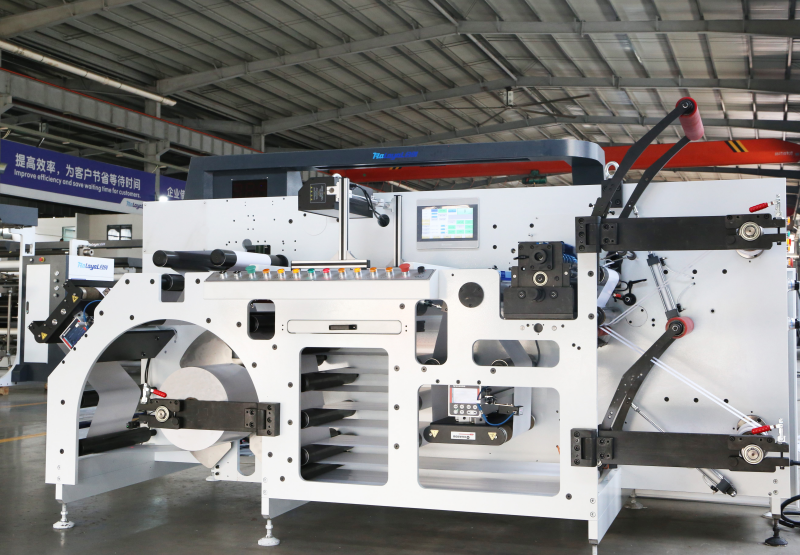
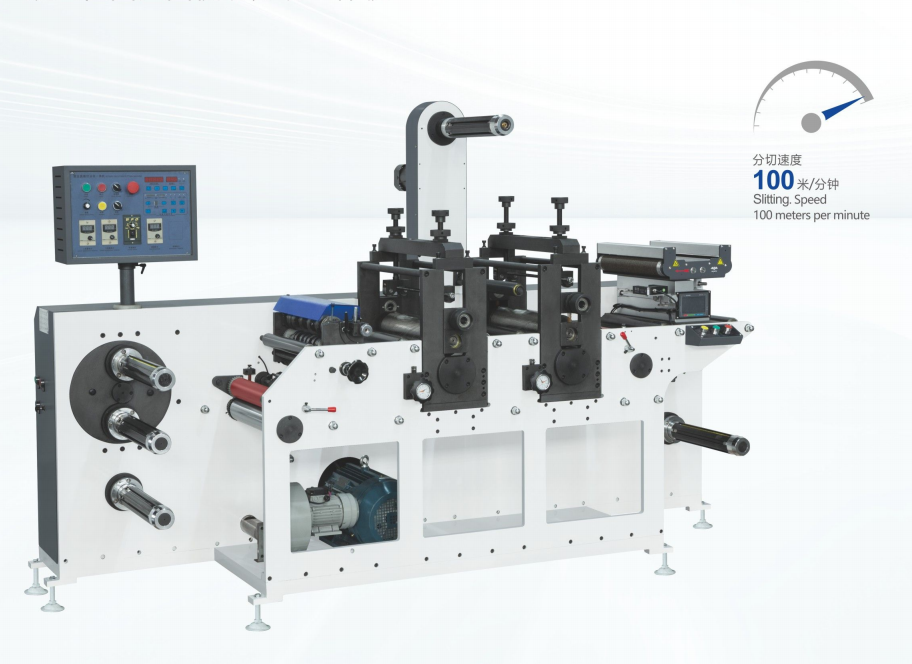
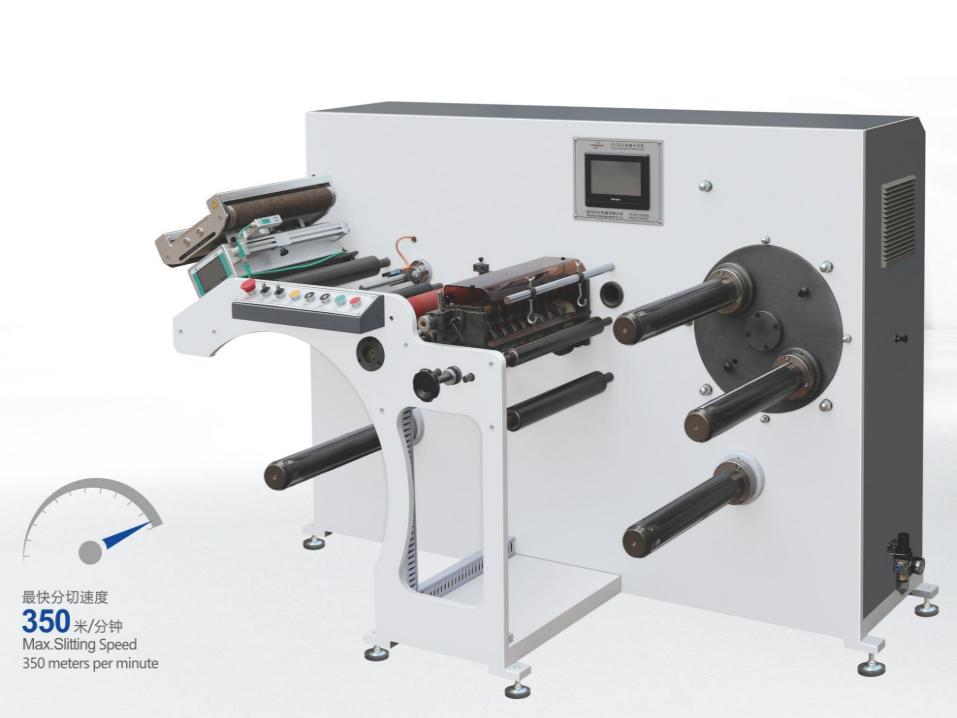
Worin besteht der Unterschied zwischen einer Mittelwind- und einer Mittel-Oberflächenwind-Schneid- und Aufwickelmaschine?
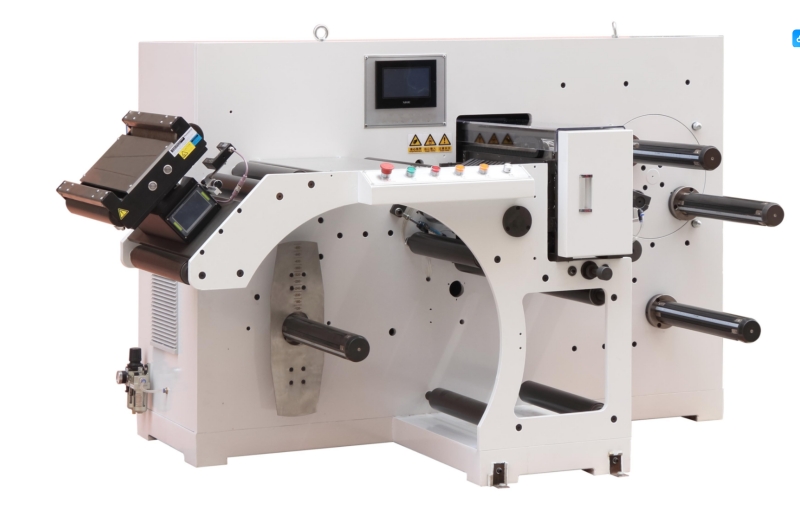
In der Rollenfertigung mit hohem Durchsatz ist die Umwandlung großformatiger Mastermaterialien in perfekt ausbalancierte, eng gewickelte Fertigverpackungen von entscheidender Bedeutung. Dieser Prozess erfordert eine äußerst robuste industrielle Anlage. Schneidemaschine Ziel ist die schnelle und mikropräzise lineare Trennung von flexiblen Verpackungsfolien, mehrlagigen Kartonagen, Vliesstoffen und Aluminiumfolien. Hochgeschwindigkeits-Messerschneidanlagen sind zwar wichtig, die langfristige strukturelle Integrität und die wirtschaftliche Verwertbarkeit der fertigen Rolle hängen jedoch maßgeblich von den physikalischen Eigenschaften des Wickelsystems ab.
Wenn Bahnmaterial mit Geschwindigkeiten von mehreren hundert Metern pro Minute transportiert wird, können ungleichmäßige innere Kräfte, Druckluftschichten und Strukturverschiebungen zu gravierenden Wickelfehlern wie Teleskopieren, Kernquetschen, Faltenbildung oder Sternbildung führen. Um diese Herausforderungen bei der Verarbeitung zu meistern, ist ein detaillierter, auf das spezifische Gewicht, die Dicke, die Spannungsgrenzen und das gewünschte Enddickenprofil des Materials abgestimmter mechanischer Plan erforderlich. Für Betreiber von Verarbeitungsanlagen und technische Einkaufsleiter beginnt die Maximierung des Produktionsdurchsatzes und die Reduzierung der Ausschussraten mit einer fundierten, datengestützten Analyse der Wickelmethoden.
Worin besteht der Unterschied zwischen einer Mittelwind- und einer Mittelflächenwind-Schlitzaufwickelmaschine?
Kurzzusammenfassung: Der Hauptunterschied zwischen einer Windkonfiguration mit mittiger und einer Windkonfiguration mit mittiger Oberfläche liegt darin, wo die mechanische Antriebskraft zum Aufwickeln der Rolle angreift. Zentralwindsystem Der Kern wird direkt über drehmomentstarke Aufwickelwellen (z. B. Duplex-Reibungswellen) angetrieben, wobei die Walzenspannung ausschließlich über die Bahnspannung gesteuert wird. Zentral-Oberflächen-Windsystem Das Verfahren kombiniert ein direktes Kerndrehmoment mit einem externen Reibungsantrieb durch große, robuste Walzen. Durch die gleichmäßige Anpressung der Walzenaußenschicht wird eingeschlossene Luft kontinuierlich herausgepresst, wodurch eine steife, verformungsfreie Struktur für schwere Walzen mit großem Durchmesser oder schmale Schlitze entsteht.
Die Analyse der inneren Kräfte bei der Rollenumwandlung offenbart deutliche mechanische Unterschiede in der Art und Weise, wie diese beiden Wickelsysteme die Bahnmaterialien während der Produktion handhaben:
Die mechanische Physik von Zentralwicklungskonfigurationen
Bei einer Standardkonfiguration einer Duplex-Zentralwickelmaschine werden die Bahnstreifen nach dem Schneiden auf zwei unabhängige, parallele Aufwickelwellen aufgeteilt. Jede Welle wird direkt von einem separaten AC-Synchron-Servomotor angetrieben. Das Wickelmoment wird vom Kern nach außen auf den sich ausdehnenden Umfang der Rolle übertragen. Da die äußeren Lagen von der Spannung der inneren Lagen abhängen, muss die Wickelspannung mit zunehmender Rollengröße sorgfältig reduziert werden. Diese Berechnung der Verjüngung verhindert, dass das hohe Drehmoment am Umfang die inneren Lagen quetscht, wodurch das Zentralwickeln für Standardmaterialien mit Durchmessern unter 800 mm hocheffizient ist.
Die kombinierte Dynamik von Mitte-Oberflächen-Wicklungskonfigurationen
Eine zentrale Wickelkonfiguration integriert eine schwere, präzisionsgefertigte Stahltrommel in den mechanischen Kreislauf. Die Aufwickelwelle wird weiterhin motorisch angetrieben, um das Drehmoment im Kern zu erzeugen. Der wachsende äußere Umfang der Rolle wird jedoch durch verstellbare Pneumatikzylinder fest gegen die angetriebene Trommel gedrückt. Diese Konfiguration verteilt die primäre Antriebskraft direkt auf die Kontaktzone (den Anpresspunkt) der Rolle. Dadurch entfällt die Notwendigkeit, ein hohes Drehmoment durch mehrere Papier- oder Folienlagen zu übertragen. Das System kann somit auch extrem schwere Rollen aufwickeln, ohne dass es zu Lagenverschiebungen oder Bahndehnungen kommt.
Wie beeinflussen Walzendurchmesser und -gewicht die Wahl einer Schneidemaschine?
Kurzzusammenfassung: Walzendurchmesser und -gewicht bestimmen die mechanische Konstruktion, die Rahmenfestigkeit und das Drehmoment einer Längsteilmaschine. Bei Standardumbauten, bei denen die fertigen Durchmesser gleich bleiben unter 800 mm und die Gewichte sind niedrig, ein Duplex-Zentralwindschlitzer ist eine kostengünstige Wahl. Wenn jedoch die fertigen Rollendurchmesser 800 mm überschreiten oder hohe Gewichte zum Durchhängen der Standard-Aufwickelwellen führen, ist ein Windkonfiguration zwischen Mittelfläche ist erforderlich. Dieses System bietet eine solide mechanische Unterstützung und einen gleichmäßigen Oberflächenkontakt, wodurch ein Durchhängen der Walzen und eine Verformung des Kerns verhindert und gleichzeitig eine stabile Spannung über große, schwere Walzen hinweg gewährleistet wird.
Mit zunehmenden Zielabmessungen der fertigen Walze steigen die mechanischen Belastungen der Verarbeitungsmaschinen exponentiell an. Ingenieure, die eine Hochleistungsmaschine bewerten, müssen daher sorgfältig prüfen, ob die Anforderungen an die Verarbeitungsmaschinen erfüllt sind. Schneidemaschine Die strukturelle Integrität und die Drehmomentübertragung des Wickelsystems müssen mit den Materialgewichts- und Durchmesseränderungen, die während der Produktion mit voller Drehzahl auftreten, in Einklang gebracht werden.
Betrachten wir die mechanischen Gründe, warum die Abmessungen der fertigen Walze bestimmte Anlagenkonfigurationen erfordern:
Die technischen Grenzen von Standard-Mittelwindsystemen
Bei Zentralwickelmaschinen wird die gesamte Masse der sich ausdehnenden Rolle ausschließlich von der freitragenden oder doppelt gelagerten Aufwickelwelle getragen. Mit zunehmendem Rollendurchmesser steigt das Gesamtgewicht gemäß der Volumenberechnung (Volumen = π · r² · w). Bei schweren Papier- oder Laminatrollen kann dieses Gewicht erhebliche Biegespannungen auf die Welle ausüben, was zu mikroskopischen Durchbiegungen oder einem Durchhängen führt. Dieses Durchhängen beeinträchtigt die Wickelausrichtung, verändert die Schnittwinkel und verursacht Kantenverwicklungen. Daher sind Standard-Duplex-Zentralwickelmaschinen typischerweise auf fertige Rollendurchmesser unter 800 mm beschränkt, da sie hier eine hohe Leistung und ausgezeichnete Kosteneffizienz für die Verarbeitung von Folien und leichten Papieren bieten.
Wie Zentrierflächeneinheiten mit hohen Gewichten und Jumbo-Durchmessern umgehen
Bei der Verarbeitung von Jumbo-Rollen oder dickwandigen Substraten, die die Standardgrenzen überschreiten, ist ein Mittelflächen-Wickelsystem unerlässlich. Indem das expandierende Gewicht der Rollen auf einer robusten Oberflächentrommel oder Stützrollen aufliegt, wirkt die Schwerkraft mit der Maschine zusammen, anstatt gegen sie. Die vertikale Last wird über den stabilen Maschinenrahmen nach unten abgeleitet, anstatt eine freitragende Welle zu spannen. Gleichzeitig verdrängt der ständige Oberflächenkontakt die Grenzschicht der Luft, die bei hohen Bahngeschwindigkeiten naturgemäß in die Rolle gesaugt wird. Dadurch werden Lufteinschlüsse verhindert, die den Kern destabilisieren könnten, und eine gleichmäßige Wickeldichte von der ersten bis zur letzten Wicklung gewährleistet.
Technische Vergleichsmatrix: Windrichtung Mitte vs. Windrichtung Mitte-Oberfläche
Die folgende technische Datenmatrix beschreibt die Leistungsfähigkeit und Grenzen beider Wickeltechnologien:
| Mechanischer Parameter | Duplex Center-Wind Schlitzer | Mitte-Oberflächen-Wickelsysteme |
|---|---|---|
| Maximaler fertiger Rollendurchmesser | Optimiert für kleine bis mittelgroße Konfigurationen (typischerweise | Hervorragend geeignet für Umrüstungen auf große Durchmesser (1000 mm bis 1500 mm+). |
| Gewichtskapazität der Walze | Leicht bis mittelschwer (begrenzt durch die Biegetoleranzen der Welle). | Schwerlastausführung (unterstützt durch strukturelle Betttrommeln). |
| Idealer Schlitzbreitenbereich | Standardbreiten (typischerweise ≥ 25 mm). | Schmale Schlitze ( |
| Luftschleusenmanagement | Abhängig von der Netzspannung; Gefahr von Lufteinschlüssen bei hohen Geschwindigkeiten. | Durch den kontinuierlichen Kontakt der Walzen wird die Luft aus der Grenzschicht verdrängt. |
| Substratvielfalt | Hervorragend geeignet für Folien, Filmfolien und Gewebe mit variierender Stärke. | Hervorragend geeignet für einheitliche Papiere, Vliesstoffe und Laminate. |
| Systemkostenprofil | Kostengünstig, vielseitig und mit niedrigerem anfänglichen ROI. | Höhere Anschaffungskosten aufgrund komplexer Mehrtrommelkonstruktionen. |
Welche Mindestschlitzbreite ist für eine industrielle Schneidemaschine erforderlich?
Kurzzusammenfassung: Die minimale Schnittbreite für eine standardmäßige industrielle Schneidemaschine liegt typischerweise im Bereich von 20 mm bis 25 mm Bei Verwendung standardmäßiger Duplex-Zentralwicklungskonfigurationen. Durch spezielle kundenspezifische Entwicklungen – wie ultradünne Kreismesserbaugruppen, Feinteilungs-Abstandshalterkonfigurationen und hochstabile Zentral-Oberflächenwicklungskonfigurationen – kann eine moderne industrielle Weiterverarbeitungsmaschine jedoch präzise schmale Bandschlitze bis hinunter zu 2 mm bis 5 mmund dabei während des gesamten Laufs eine strikte Kantengenauigkeit beizubehalten.
Die Herstellung extrem schmaler Schnittbreiten erfordert die Berücksichtigung physikalischer Grenzen hinsichtlich Messerdicke, Abstandhalterdesign und Bahnstabilität. Beim Schneiden einer breiten Masterbahn in schmale Bänder unter 25 mm nimmt die Zugfestigkeit jedes einzelnen Streifens deutlich ab. Dieser Verlust an Querschnittsstabilität macht das Material äußerst empfindlich gegenüber geringfügigen Spannungsänderungen oder seitlichen Bewegungen innerhalb der Schneidzone der Maschine.
Um schmale Bahnbreiten gleichmäßig und ohne Bahnrisse oder Überlappungen zu verarbeiten, setzen moderne Maschinenlinien zwei primäre Konstruktionsprinzipien um:
- Übergang zur Wickelunterstützung mit mittiger Oberfläche: Bei der Verarbeitung mehrerer schmaler Materialstreifen nebeneinander auf einer Standard-Duplex-Mittelwelle können geringfügige Materialdickenabweichungen dazu führen, dass die einzelnen Rollen leicht unterschiedliche Durchmesser aufweisen. Diese Abweichung kann zu sich überlappenden Bahnen führen, wodurch die Rollen beschädigt werden. Eine Mittel-Oberflächen-Wickelkonfiguration vermeidet dies, indem sie alle schmalen Materialstreifen auf einer einzigen Walzenoberfläche stützt, einen gleichmäßigen Anpressdruck gewährleistet und jede schmale Rolle auf den gleichen Durchmesser stabilisiert.
- Präzisions-Mehrblatt-Abstandsrahmen: Für das Schneiden schmaler Breiten müssen herkömmliche verstellbare Messerhalter durch ein stabiles, ineinandergreifendes Mehrfachmesser- oder Kassettensystem ersetzt werden. In diesen Systemen sind ultradünne Kreisklingen mit mikrofein geschliffenen Stahlabstandshaltern verzahnt, die auf Toleranzen im Mikrometerbereich poliert sind. Diese starre Konstruktion verhindert ein seitliches Durchbiegen der Messer unter Last und gewährleistet so perfekt parallele Schnitte bei der Produktion von Feinbandfolien, Bändern oder Folien.
Hochentwickelte Reibungswellen und Mehrzonen-Spannungsregelungsarchitektur
Um trotz großer Schwankungen in Rollenbreite, -gewicht und -durchmesser stabile Materialeigenschaften zu gewährleisten, ist ein reaktionsschnelles, in Echtzeit arbeitendes Regelungssystem erforderlich. Standardmäßige Luftaufweitwellen fixieren alle Wickelkerne bei identischer Drehzahl. Weist eine Folienbahn jedoch geringfügige Dickenschwankungen über ihre Breite auf, wickeln sich die dickeren Abschnitte enger auf und wachsen schneller als die dünneren, was zu ungleichmäßigen Rollen und Strukturfehlern führt.
Um diese Probleme zu beseitigen, Premium Schneidemaschine Die Anlagen nutzen Differenzialreibungswellen, auch Gleitwellen genannt. Diese hochentwickelten Wellen verfügen über eine interne Luftkammer, die einen kontrollierten Radialdruck auf unabhängige Reibringe ausübt. Dadurch können Kerne, die dünnere Materialquerschnitte verarbeiten, bei Änderungen der Bahnspannung leicht gleiten. Dies gewährleistet eine gleichmäßige Wickelspannung über die gesamte Maschinenbreite. Die Gleitsteuerung ist mit automatisierten Kegelspannungsalgorithmen gekoppelt, die von der Haupt-SPS gesteuert werden. Diese passen das Drehmoment in Echtzeit an die aktuelle Drehzahl und den Durchmesser an, um in jeder Schicht einwandfreie Walzenstrukturen zu gewährleisten.
Wenzhou Jinyuan Machinery: Weltweit führende Anbieter von kundenspezifischen Schneidlösungen
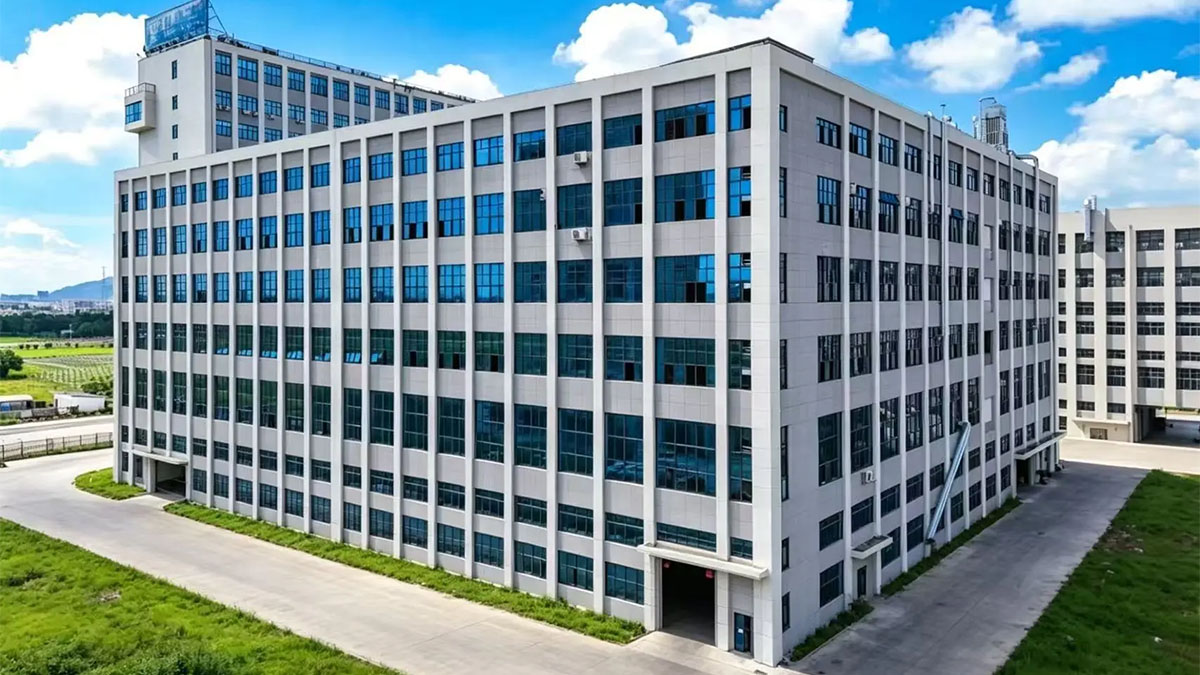
Die Entwicklung von Hochleistungs-Umwandlungsmaschinen, die unter anspruchsvollen, kontinuierlichen Fertigungsabläufen höchste Präzision gewährleisten, erfordert umfassende Industrieerfahrung. Wenzhou Jinyuan Mechanical Technology Co., Ltd.Unser Unternehmen mit Sitz in Wenzhou, Provinz Zhejiang, China, ist ein weltweit führender Hersteller von fortschrittlichen Anlagen zum Schneiden, Aufwickeln und Kernkonvertieren. Unser Produktionsstandort umfasst eine moderne Fertigungshalle mit über 3.000 Quadratmetern, die optimal für technische Forschung und Entwicklung, Präzisionsmontage und strenge Qualitätskontrollen ausgestattet ist.
Unsere operative Leistungsfähigkeit basiert auf einem hochqualifizierten Team von fast 70 Fertigungsfachkräften, das von einer erstklassigen Entwicklungsabteilung mit 11 leitenden Ingenieuren und 6 Kernspezialisten in Forschung und Entwicklung geleitet wird. Dank dieser umfassenden technischen Expertise kann Jinyuan Machinery stabile, benutzerfreundliche und systematische Bahnverarbeitungslösungen entwickeln, bauen und anpassen, die präzise auf die Materialarten, Zielbreiten und Produktionsziele unserer Kunden zugeschnitten sind.
Jinyuan Machinerys Fokus auf Sicherheit, strukturelle Langlebigkeit und hohe Betriebseffizienz wird durch umfassende CE- und ISO-Zertifizierungensowie ein umfassendes Portfolio an firmeneigenen technischen Patenten. Von Hochgeschwindigkeits-Folienschneidemaschinen bis hin zu automatisierten Papierkernen SchneidgeräteJinyuan bietet stabile Maschinenlösungen, die darauf ausgelegt sind, die Produktivität und langfristige Rentabilität Ihrer Anlage zu optimieren.
Häufig gestellte Fragen (FAQ)
Frage 1: Kann eine bestehende Duplex-Zentralwind-Schneidmaschine auf ein Zentral-Oberflächenwindsystem umgerüstet werden?
Im Allgemeinen ist die Umrüstung einer reinen Mittelwickelmaschine auf ein Mittelflächenwickelsystem aufgrund struktureller Beschränkungen nicht wirtschaftlich. Mittelflächenwickelmaschinen benötigen eine schwere, integrierte Stütztrommel, komplexe Linearführungen und spezielle pneumatische oder hydraulische Zylinderhalterungen, die direkt in den Hauptrahmen integriert sind, um den vertikalen Anpressdruck aufzunehmen. Für große Durchmesser oder hohe Gewichte empfiehlt sich die Investition in eine speziell dafür entwickelte Mittelflächen-Schneidemaschine.
Frage 2: Welche Materialeigenschaften erfordern den Einsatz einer Windschneid- und Aufwickelmaschine mit zentraler Oberflächenwicklung?
Die Mittelflächenwicklung eignet sich ideal für Materialien, die dichte, schwere Rollen bilden oder während des Wickelvorgangs eine präzise Luftabführung erfordern. Dazu gehören hochdichte Kraftpapiere, Industrielaminate, Vliesstoffe für Filter und schwere, coextrudierte Folien. Auch Materialien, die sehr empfindlich auf Innendruck reagieren oder erhebliche Dickenschwankungen über die Bahn aufweisen, profitieren vom gleichmäßigen Anpressdruck und der oberflächengestützten Unterstützung dieser Konfiguration.
Frage 3: Wie verhindern Differentialreibungswellen ein Überlappen beim Schneiden schmaler Breiten?
Differenzialreibungswellen entkoppeln die Rotation der einzelnen Kerne vom Hauptwellenantrieb. Der interne Luftdruck regelt die Reibungsschwelle unabhängiger Schleifringe entlang der Welle. Wickelt sich ein schmaler Streifen aufgrund von Dickenschwankungen zu eng auf, gleitet sein Kern leicht relativ zu den anderen. Diese lokale Spannungsanpassung gewährleistet eine gleichmäßige Wickeldichte aller Streifen und verhindert ein seitliches Verdrehen und Überlappen der Rollen.
Frage 4: Welche Wartungsarbeiten sind erforderlich, um eine gleichbleibende Genauigkeit bei einer Mittelflächen-Windmaschine zu gewährleisten?
Zu den wichtigsten Wartungsarbeiten gehören die Überprüfung der Ausrichtung der Hauptwalze, die Inspektion der Linearführungen auf Leichtgängigkeit und die Kalibrierung der pneumatischen Proportionalventile zur Steuerung des Anpressdrucks. Die Oberfläche der Stahlwalze muss zudem sauber und frei von Klebstoffresten und Materialstaub gehalten werden, um einen gleichmäßigen Reibungskontakt und eine präzise Bahnführung über alle Walzen hinweg zu gewährleisten.
Setzen Sie maßgeschneiderte Konvertierungslösungen direkt in Ihrer Fabrikhalle ein.
Beseitigen Sie Bahnausrichtungsfehler, handhaben Sie schwere Jumbo-Rollen sicher und erzielen Sie saubere, schmale Schnitte. Arbeiten Sie mit den Ingenieursexperten von Wenzhou Jinyuan Mechanical Technology Co., Ltd. zusammen, um ein zuverlässiges, leistungsstarkes Schneidesystem zu implementieren, das optimal auf Ihre Produktionsziele abgestimmt ist.